Cómo elegir adhesivo termofusible para cinta de espuma: recubrimiento, troquelado y control de goteo en los bordes.
La muestra se adhiere bien al panel, pero deja una mancha en la herramienta de corte. Conserve esta muestra para una evaluación posterior. La aprobación de un adhesivo para cinta de espuma debe seguir el flujo de trabajo real: recubrimiento, conversión, almacenamiento y unión final. La adhesión inicial es un punto de control; un rollo utilizable también debe convertirse según las condiciones acordadas.
¿Qué requisitos de adhesión para cintas de espuma necesita cumplir antes de una prueba de recubrimiento?
Un transformador que especifica la construcción y el defecto le proporciona al proveedor algo que se puede comprobar para obtener una respuesta.
Construcción de espuma y unión prevista
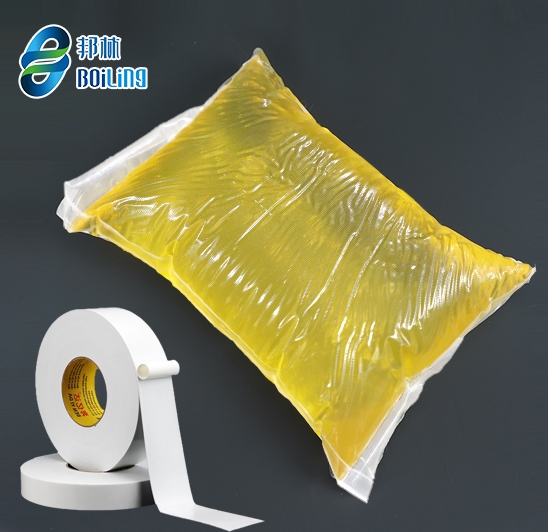
Comience con el tipo de espuma, el grosor, el tratamiento, el soporte y el revestimiento. Rango de aplicación del adhesivo para cinta de espuma La lista incluye PE, EVA y PU; el ensayo aún requiere la construcción real y la superficie de aplicación.
Para la cinta adhesiva de doble cara, describa también la segunda cara. Indique si la cinta se retirará o se dejará bajo carga antes de solicitar una muestra.
Adhesión, cohesión y liberación como requisitos separados
La hoja de aprobación debe incluir el resultado de la adhesión inicial. A continuación, se evalúan el despegue y la carga sostenida, y la eliminación del revestimiento se evalúa por separado. De lo contrario, una "buena adhesión" puede servir de justificación para aprobar una muestra cuyo comportamiento de corte y almacenamiento no se ha comprobado. Es necesario determinar qué cantidad de residuo o transferencia justificaría su rechazo.
¿Cómo se puede lograr un recubrimiento uniforme sin dañar la espuma?
Utilice la misma estructura de espuma para la comparación y conserve las muestras después de cada medición.
Temperatura, viscosidad y condiciones de dosificación
Es difícil comparar dos valores de viscosidad cuando faltan las condiciones de medición. Solicite la temperatura y el método con cada valor. Documento de evaluación reológica alojado por PSTC Explica el papel de la viscosidad en el recubrimiento; también describe la dependencia del comportamiento adhesivo con respecto al tiempo, la temperatura y la cizalladura.
Inicie la prueba dentro del rango recomendado para el grado. Un cambio de configuración requiere una muestra correspondiente: ¿cómo se veía el recubrimiento y qué sucedió con la espuma? Anote las condiciones de dosificación y la velocidad de la línea junto con las temperaturas del fundidor, la manguera y el cabezal. Modificarlas simultáneamente dificultaría la interpretación de la comparación.
Mapeo del peso del pelaje y comprobaciones de enfriamiento
Durante la prueba, marque las posiciones en los bordes y el centro de la red y compárelas utilizando el mismo método de peso de la capa. El promedio debe incluirse en el informe, junto con observaciones sobre huecos, vetas o excesos localizados. Añada muestras de inicio y reinicio. Estas deben permanecer identificables una vez que se haya aceptado el material de flujo estable.
Observe también el grosor y el aspecto de la espuma. Si el recubrimiento directo deja marcas en la espuma, consulte con los proveedores de equipos y adhesivos sobre el recubrimiento por transferencia. Compare ambos laminados y adjunte el registro de enfriamiento y el estado de la banda en la bobinadora.
¿Qué hay que comprobar cuando aparece adhesivo en los bordes troquelados?
El primer detalle útil en una queja sobre exudación en los bordes es la hora en que apareció.
Distinguir los defectos de corte inmediatos del flujo retardado
Una fotografía de una pieza almacenada no permite apreciar el momento en que cambió el filo. Fotografie una zona marcada antes del corte, inmediatamente después del troquelado y tras el almacenamiento, utilizando la misma luz y aumento. La presencia de adhesivo en la herramienta es una observación distinta a la de un filo limpio que cambia posteriormente.
Para un cambio retardado, incluya el flujo dependiente del tiempo en la investigación. El documento técnico analiza la fluencia para el flujo en frío del adhesivo. Incluya la temperatura y el historial de bobinado junto a la muestra; una fotografía del rollo almacenado por sí sola no constituye un diagnóstico.
Ensayos controlados para variables de adhesivo, herramientas y laminado
Una comparación útil mantiene fijas las condiciones de construcción y corte mientras se modifica el grado. Otra mantiene el adhesivo y examina el nivel de recubrimiento o la configuración de corte. Registre los datos por separado para poder rastrear el resultado hasta la variable que cambió.
El registro de corte debe describir la eliminación de la matriz, el borde acabado y los residuos en la herramienta. Si un ajuste produce un corte más limpio, repita las comprobaciones de despegue y sujeción en ese material. El acabado final de la unión, según las especificaciones del cliente, debe ser aprobado.
¿Cómo deben integrarse el bobinado y el almacenamiento en el proceso de aprobación?
Conserve un rollo terminado para su verificación, de modo que el bobinado y el posterior desbobinado cuenten con sus propias muestras de prueba.
Condiciones de bobinado y comportamiento del revestimiento de liberación
En el registro del rollo, incluya la tensión de bobinado, los ajustes de presión, el tamaño del núcleo, el tamaño del rollo terminado y la temperatura del laminado. La comparación de calidad debe realizarse con la misma construcción de rollo. Una fotografía de su forma y bordes durante el bobinado sirve de referencia para la inspección de almacenamiento, junto con las observaciones del revestimiento.
ASTM Guía de adhesión de despegue Se observa que la fuerza necesaria para retirar el revestimiento varía según la velocidad de despegue. El desenrollado manual permite una observación inicial. La siguiente cuestión es cómo se comporta el revestimiento a la velocidad del cliente, lo cual debe incluirse en el plan de pruebas.
Inspección después del almacenamiento y desenrollado.
Decida las condiciones de almacenamiento y los tiempos de inspección antes de fabricar los rollos. Añada las condiciones previstas de almacenamiento y transporte. Identifique por separado cualquier otro posible problema.
Coloque muestras de diferentes posiciones del rollo. Al finalizar el almacenamiento, inspeccione los bordes antes de desenrollar las secciones y examínelas para detectar transferencia, adherencia, daños en la espuma o cambios en la liberación. Compare estas observaciones con el registro de bobinado. Las fotografías conservadas muestran el estado inicial.
¿Qué pruebas justifican que una calificación sea apta para repetirse?
El comprador necesita una aprobación que especifique la construcción y los criterios utilizados para su aceptación.
Verificaciones de pelado, corte y conversión en la construcción real
Coloque la muestra de la superficie de aplicación en las pruebas de unión. ASTM describe el pelado como una herramienta de garantía de calidad utilizada con criterios de aceptación, con limitaciones en lo que dice sobre la función. Si el trabajo incluye carga sostenida, Alcance público de ASTM D3654 Se refiere a una carga constante aplicada en paralelo a la cinta o la etiqueta.
Solicite al laboratorio que confirme qué método se ajusta mejor a esta estructura de espuma. Tras la prueba, examine la muestra: ¿se rasgó la espuma, se despegó el adhesivo de la superficie o se produjo una falla en el propio adhesivo? Incluya esta descripción junto con el resultado. Pertenece al análisis junto con las piezas cortadas y el rollo almacenado.
Un registro de lote y un informe de prueba del proveedor.
Incluya la identificación de los lotes junto con los ajustes, las medidas del recubrimiento, las observaciones del corte y el historial de almacenamiento. Anote la decisión de aceptación. Repita las comprobaciones acordadas en otro lote antes de la ampliación de la producción.
Si un ensayo falla, envíe las muestras retenidas con el registro del proceso a través del Descripción general de la aplicación de etiquetas y cintas. Identificar qué operación necesita otra prueba.
¿Cómo puede BoiLing ayudarle a evaluar un adhesivo para cinta de espuma que sea adecuado para usted?
Para solicitar una muestra de BoiLing, comience con la construcción que desea recubrir y el defecto que desea solucionar. BoiLing fabrica adhesivos termofusibles; su página de cintas de espuma enumera las aplicaciones de PE, EVA y PU. Sus materiales de proyecto describen el desarrollo de la formulación y las muestras después de que se definen los requisitos de prueba. Envíe muestras de espuma y de la superficie de aplicación con los detalles del revestimiento, el equipo, las condiciones de corte y el almacenamiento previsto. Se necesitan fotografías para identificar cuándo apareció el defecto. Solicite la hoja de datos técnicos correspondiente a través de página de consultas técnicas y analizar qué abarcará la prueba de muestra. Sus propias verificaciones de aceptación deben determinar la decisión de compra de la producción.
Conclusión
El pedido de adhesivo para cinta de espuma debe remitirse al registro de la prueba. ¿Qué grado y construcción se aceptaron, con qué ajustes y tras qué período de almacenamiento? Incluya las respuestas con las muestras de recubrimiento y las piezas procesadas. Los resultados de despegue y carga sostenida deben ir junto con las observaciones de los bordes y el desenrollado. Si un lote posterior se comporta de forma diferente, dicho registro proporciona al convertidor y al proveedor información específica para comparar antes de decidir si el grado, la composición del material o el proceso requieren otra prueba.
Preguntas frecuentes
¿Una mayor adherencia es siempre mejor para el troquelado de cinta de espuma?
La mayor adherencia es un factor importante en la comparación de muestras. Se debe someter el material a prueba hasta completar las verificaciones de corte y de rollos almacenados, y tomar los resultados de adherencia y desprendimiento de la misma construcción.
¿Debe aplicarse el adhesivo de la cinta de espuma directamente o transferirse desde un soporte?
Realice pruebas con la espuma real para comparar los procesos y consulte con el proveedor del equipo. Compare la distribución del recubrimiento, el estado de la espuma y la calidad de la conversión en muestras de ambos procesos.
¿Puede un punto de reblandecimiento predecir la exudación de los bordes?
Incluya el punto de reblandecimiento en la ficha técnica, junto con la información sobre viscosidad y fluidez. Para su aprobación, exija las observaciones de la muestra cortada y del rollo almacenado bajo las condiciones acordadas, en lugar de solicitar que una sola propiedad responda a todas las preguntas.
¿Cuándo se debe comprobar el flujo de adhesivo en los rollos convertidos?
Realice las primeras observaciones durante la conversión y, a continuación, revise las muestras tras las exposiciones acordadas. El registro requiere información sobre la temperatura, el tiempo, la posición del rollo y las condiciones de desenrollado; de lo contrario, las fotografías carecen del historial necesario para la comparación.
¿Qué debe enviar un convertidor con una solicitud de muestra?
Envíe los detalles de la espuma y el revestimiento junto con muestras de la superficie de aplicación. Incluya las condiciones de recubrimiento y corte, el almacenamiento previsto y fotografías de las fallas. La hoja de aceptación indica al proveedor qué debe demostrar la siguiente muestra en su línea de producción.
 Consultar
 Aplicación Whatsapp
 Dejar mensaje
 arriba