सामग्री की तालिका
संबंधित समाचार
तेज़ गति से लेबल लगाने के लिए हॉट मेल्ट ग्लू: प्रारंभिक चिपचिपाहट, मुड़ने से बचाव और सामग्री अनुकूलता
एक मिनट में 200 बोतलें। यही आपकी लेबलिंग लाइन की रफ्तार है, और यह किसी भी तरह की चूक को माफ नहीं करती। एक लेबल भी इधर-उधर हो जाए। एक किनारा मुड़ जाए। एक नोजल जाम हो जाए और लाइन रुक जाए - हर पल रुकने से पैसा बर्बाद होता है।
लेबल हॉट मेल्ट ग्लू तेज़ गति से काम करने में सक्षम है या नहीं, यह तीन गुणों पर निर्भर करता है: प्रारंभिक चिपचिपाहट, मुड़ने से बचाव और अन्य सामग्रियों के साथ अनुकूलता। यदि ये तीनों गुण सही हैं, तो ग्लू पूरे दिन चलता रहेगा। यदि इनमें से एक भी गुण गलत है, तो ग्लू को रिजेक्ट बिन में डाल दिया जाएगा। यह गाइड प्रत्येक गुण के बारे में विस्तार से बताती है, फिर यह बताती है कि ग्लू मेल्टर के अंदर क्या करता है - वह हिस्सा जिसे ज़्यादातर खरीदार नज़रअंदाज़ कर देते हैं। इसके लिए रसायन विज्ञान की डिग्री की आवश्यकता नहीं है। बस एक चेकलिस्ट और एक ईमानदार परीक्षण की आवश्यकता है।
प्रारंभिक रणनीति: पहले कुछ मिलीसेकंड ही निर्णायक होते हैं
पूरी रफ्तार से लेबल एक पल के लिए कंटेनर को छूता है। उस क्षण में जो भी जुड़ाव बनता है, वही आपके जीवन का बंधन बन जाता है। इस गति पर शुरुआती पकड़ मजबूत होना जरूरी है; यही सब कुछ तय करता है।
चिपकने की क्षमता गोंद के प्रकार और लगाने के तापमान दोनों पर निर्भर करती है। गर्म गोंद जल्दी गीला होता है। अगर तापमान बहुत ज़्यादा बढ़ा दिया जाए, तो गोंद फैलने लगता है, बदबू आने लगती है और खराब हो जाता है। बेहतर गोंद इसी संतुलन को बनाए रखते हैं।
कंटेनर का तापमान तीसरा महत्वपूर्ण कारक है। गर्म फिलिंग लाइन से निकली बोतल आसानी से गीली हो जाती है। चिलर से निकाली गई बोतल पर नमी जम जाती है, और गोंद की गर्मी उसे जोड़ने के बजाय सतह को गर्म करने में खर्च हो जाती है। इसकी भरपाई के लिए एप्लीकेटर की गति को थोड़ा धीमा करें या तापमान को निर्धारित सीमा के भीतर थोड़ा बढ़ा दें।
इसे आजमाएं: सैंपल लेबल लगाएं, पूरी गति से लाइन खींचें। क्या लेबल के किनारे उठ रहे हैं या खिसक रहे हैं? इसका मतलब है कि उस गति के लिए चिपकने की क्षमता बहुत कम है। यही पूरी समस्या का निदान है। बोइलिंग के एप्लीकेशन इंजीनियर भी यही सुझाव देते हैं - ऐसे मॉडल पर स्विच करें जिसमें शुरुआती चिपकने की क्षमता अधिक हो या जो जल्दी सूखता हो।
एक और महत्वपूर्ण कारक जिसे लोग अक्सर नज़रअंदाज़ कर देते हैं: कन्वेयर लाइन की गति के सापेक्ष एप्लीकेटर की प्रतिक्रिया गति। यदि एप्लीकेटर कन्वेयर से थोड़ा सा भी पीछे रह जाता है, तो संपर्क समय कम हो जाता है और बॉन्डिंग विंडो और भी सिकुड़ जाती है। चिपचिपाहट की आवश्यकता कम होने के बजाय बढ़ जाती है।
इस प्रक्रिया का सबसे महत्वपूर्ण पहलू है लेबल को चिपकाने का समय। दो लेबल लगाने वाले एक ही गोंद को एक ही गति से चला सकते हैं और फिर भी अलग-अलग परिणाम प्राप्त कर सकते हैं, क्योंकि एक लेबल को 40 मिलीसेकंड के लिए दबाता है और दूसरा 15 मिलीसेकंड के लिए। यदि चिपकने की क्षमता संदिग्ध लग रही है, तो गोंद को दोष देने से पहले वास्तविक संपर्क समय मापें।
कर्लिंग विरोधी: जहां अच्छे लेबल बुरे बन जाते हैं
लेबल के अंदर जमा हुआ तनाव या गोंद के सूखने के दौरान उसमें उत्पन्न होने वाला तनाव, ये दोनों कारण हो सकते हैं।
काम के बीच में स्टॉक नहीं बदला जा सकता। गोंद बदला जा सकता है। ऐसा गोंद चुनें जिसका ओपन टाइम सही हो और जो पर्याप्त लचीला हो। ज़्यादा कड़ा गोंद सिकुड़ता है और लेबल के किनारों को ऊपर की ओर खींचता है; नरम गोंद से लेबल सपाट रहता है।
छोटे त्रिज्याओं पर कसकर लपेटे गए संकरे लेबलों पर फेसस्टॉक मेमोरी सबसे खराब रूप से दिखाई देती है। प्रिंटिंग प्रेस ने रोल को कसकर लपेटा था, और स्टॉक को यह याद रहता है। प्रिंटिंग से पहले पैलेट्स को एक दिन आराम देने से मदद मिलती है। कम सेटिंग स्ट्रेस वाले गोंद का चयन करना भी फायदेमंद होता है।
एक आदत जो हमेशा काम आएगी: 24 घंटे बाद किनारों को दोबारा देखें, सिर्फ एप्लीकेटर को नहीं। बाद में कर्ल होना स्वाभाविक है।
आर्द्रता का विशेष उल्लेख आवश्यक है। सतह हवा से नमी सोख लेती है और अपने मुद्रित आकार में वापस आने की कोशिश करती है। अधिक लचीला गोंद इस गति को रोकने के बजाय इसे कुछ हद तक अवशोषित कर लेता है। मानसून के मौसम में उगने वाले पौधों या आर्द्र तटीय क्षेत्रों में, यह किसी भी डेटाशीट संख्या से कहीं अधिक महत्वपूर्ण है।
पूरी श्रृंखला में सामग्री अनुकूलता
तेज़ गति वाली लाइनें कंटेनरों के बीच चलती रहती हैं। इस घंटे पीईटी, अगले घंटे एचडीपीई, दोपहर के भोजन के बाद कांच। एक ही गोंद से तीनों को चिपकाना मुश्किल होता है। कुछ ही इसके करीब पहुँच पाते हैं।
गोंद की परीक्षण की गई सतह सूची को उन कंटेनरों के साथ मिलाकर देखें जिनमें आप वास्तव में गोंद का उपयोग करते हैं। सतह ऊर्जा, वक्रता, भरने का तापमान। और ठंडे भरने पर विशेष ध्यान दें — संघनन कमजोर बंधन को चुपचाप नष्ट कर देता है, इससे पहले कि किसी को पता चले।
कांच की अपनी एक अलग खासियत है। चिकना और उच्च ऊर्जा वाला होने के कारण यह आसानी से चिपक जाता है, लेकिन यह भारी होता है, और लेबल को महीनों तक, कभी-कभी फ्रिज में भी, उत्पाद के वजन को सहन करना पड़ता है। केवल चिपकने की क्षमता ही नहीं, बल्कि उसकी कतरन शक्ति की भी जांच करें।
सतह की बनावट भी उतनी ही महत्वपूर्ण है। एक ही चिपकने वाला पदार्थ कोटेड पेपर, थर्मल पेपर और फिल्म पर तीन अलग-अलग तरीकों से लगाया जा सकता है। यही कारण है कि विशेषज्ञ आपूर्तिकर्ता अपने लेबल रेंज को हर चीज के लिए एक ही गोंद का इस्तेमाल करने के बजाय, अलग-अलग सतहों के आधार पर विभाजित करते हैं।
क्या एक ही गोंद सब काम कर सकती है, या हर चीज के लिए अलग-अलग गोंद?
एक ही तरह के एडहेसिव का स्टॉक रखना सस्ता लगता है। कम SKU, आसान ऑर्डरिंग, एक ही डेटाशीट फाइल करनी होती है। लेकिन समझौता करके बनाया गया गोंद अक्सर कुछ सतहों की ज़रूरत से ज़्यादा गर्म हो जाता है और कुछ सतहों के लिए ज़्यादा गीला होता है। इससे बर्बादी बढ़ जाती है। साथ ही, फील्ड से शिकायतें भी बढ़ने लगती हैं।
दो या तीन समान फॉर्मूलेशन को एक साथ चलाने से भंडारण में अधिक लागत आती है और बदलाव के लिए उचित अनुशासन की आवश्यकता होती है। इसके बदले में लेबल संबंधी त्रुटियां कम होती हैं और अनियोजित रुकावटें भी कम होती हैं। एक ऐसी लाइन पर जहां प्रति मिनट 200 बोतलें बनती हैं, वहां एक भी रुकावट टालने से अक्सर पूरी व्यवस्था की लागत वसूल हो जाती है।
कई पौधों के लिए एक मध्यम मार्ग कारगर होता है: अधिक मात्रा वाले कंटेनर के लिए एक गोंद, और बाकी सभी के लिए दूसरा। दो ब्रांड के उत्पाद, सबसे अधिक लाभ। यदि पूर्ण विभाजन बहुत जटिल लगता है, तो यहीं से शुरुआत करें।
मेल्टर में गोंद का व्यवहार कैसा होता है
हर कोई बंधन शक्ति की बात करता है। असल में, पिघलने की प्रक्रिया ही असलियत है।
गोंद के तार जमने से एप्लीकेटर खराब हो जाते हैं। कार्बन जमने से नोजल बंद हो जाते हैं — आमतौर पर लंबे समय तक गर्म चलने के बाद, या किसी एक क्षेत्र के निर्धारित तापमान से अधिक गर्म होने पर। चिपकने वाले पदार्थ के रिसाव से लेबल पर दाग लग जाते हैं और कटर जाम हो जाते हैं। स्वचालित अनुप्रयोग के लिए मिलाया गया गोंद साफ बहता है, समान रूप से परत चढ़ाता है और जल्दी सूख जाता है। गंध भी एक समस्या है: ऑपरेटर पूरी शिफ्ट के दौरान इन पिघलाने वाली मशीनों के पास खड़े रहते हैं।
स्ट्रिंगिंग? सबसे पहले ऑपरेटिंग तापमान की जाँच करें। फिर गोंद के एंटी-स्ट्रिंगिंग फ़ॉर्मूले की जाँच करें। ये दो मुख्य चरण हैं, इसी क्रम में।
एक अच्छा इनलाइन फिल्टर उस लाइन के लिए सस्ता और कारगर उपाय है जो नोजल जाम होते ही रुक जाती है। यह जले हुए कणों और धूल को एप्लीकेटर तक पहुंचने से पहले ही रोक लेता है। तेज़ गति से काम करते समय इसे हर हफ्ते जांचें।
अच्छी हो या खराब, हर तरह के गोंद के लिए रखरखाव की आदतें ज़रूरी हैं। समय पर मेल्टर को खाली करके साफ करें। जले हुए पाइपों को बदल दें। ढक्कन बंद रखें ताकि धूल अंदर न जाए। खराब गोंद की आधी शिकायतें ऐसे मेल्टर से जुड़ी होती हैं जिन्हें महीनों से खोला नहीं गया होता।
लाइन पर बॉइलिंग लेबल हॉट मेल्ट ग्लू
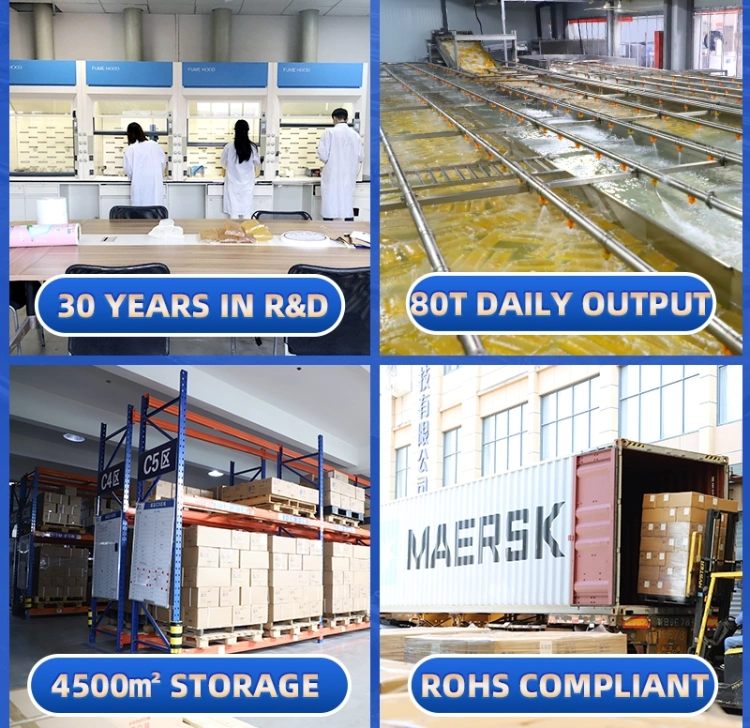
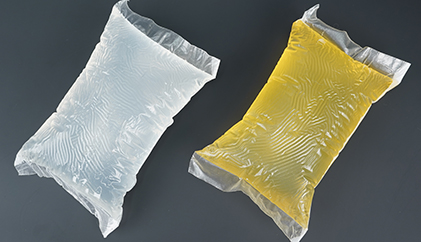
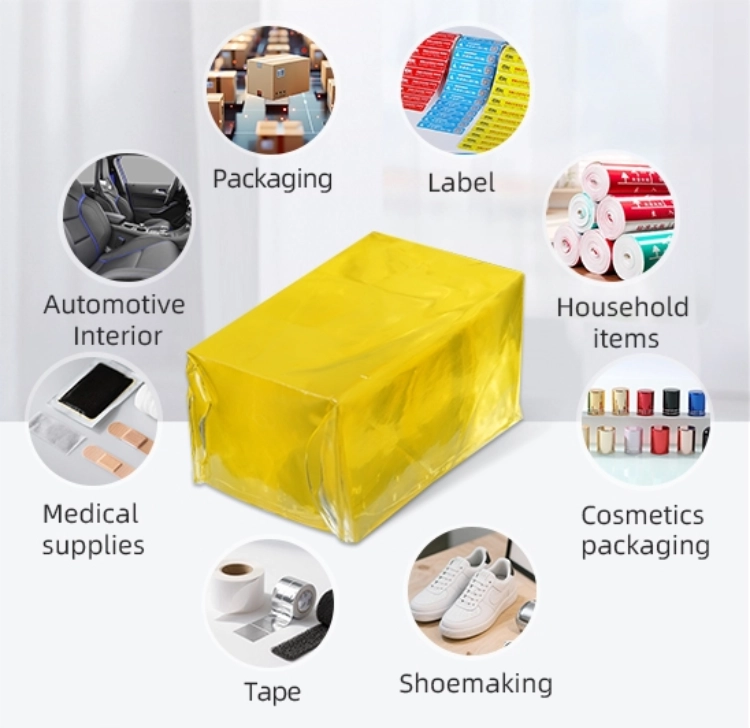
बोइलिंग ने अपना निर्माण किया लेबल गर्म पिघल गोंद ठीक इसी वातावरण के लिए - एक दबाव-संवेदनशील हॉट मेल्ट जिसे उच्च गति अनुप्रयोग, मजबूत प्रारंभिक चिपचिपाहट और तेजी से जमने की क्षमता को ध्यान में रखकर बनाया गया है।
यह रेंज वास्तविक रेखा की आवश्यकताओं से मेल खाती है: पानी की बोतल के लेबल के लिए हॉट मेल्ट एडहेसिव का इस्तेमाल करें,प्लास्टिक लेबल हॉट मेल्ट एडहेसिव, कोटेड पेपर लेबल हॉट मेल्ट एडहेसिव, और थर्मल पेपर लेबल हॉट मेल्ट एडहेसिव लेबल चिपकाने वाले गोंद। एक ही आपूर्तिकर्ता। सटीक फॉर्मूलेशन। कोई भी ऐसा गोंद नहीं जो एक साथ चार कामों में विफल हो जाए।
कैटलॉग के पीछे एक अनुसंधान एवं विकास विभाग है जो विशिष्ट किस्मों के लिए अनुकूलित फॉर्मूलेशन तैयार करता है — नमूने 2 से 3 दिनों में तैयार हो जाते हैं और बड़े पैमाने पर उत्पादन 10 कार्य दिवसों के भीतर शुरू हो जाता है। जिन पौधों पर गर्मी और सर्दी का मौसम अलग-अलग प्रभाव डालता है, उनके लिए भी मौसमी समायोजन किए जा सकते हैं।
मिश्रण प्रक्रिया में तापीय स्थिरता पर विशेष ध्यान दिया जाता है। लंबे समय तक गर्म रहने पर कमजोर गोंद कार्बनयुक्त होकर जम जाते हैं। बॉइलिंग इसी समस्या को लक्षित करता है।
सामान्य लाइन समस्याओं के त्वरित समाधान
- लेबल एक घंटे के भीतर खिसक सकता है। चिपकने की क्षमता गति के हिसाब से बहुत कम है, या एप्लीकेटर का संपर्क समय बहुत कम है।
- 24 घंटे बाद कर्ल करें। कठोर सेटिंग। समान ओपन टाइम वाले नरम फॉर्मूलेशन पर स्विच करें।
- शिफ्ट के बीच नोजल जाम हो रहे हैं। कार्बन जमाव हो रहा है। टैंक का तापमान जांचें और सिस्टम से पानी निकाल दें।
- प्रत्येक लेबल पर तार लगे हुए हैं। पहले ऑपरेटिंग तापमान। फिर तार-रोधी सूत्र।
निष्कर्ष
तेज़ गति हर कमजोरी को उजागर कर देती है — कम चिपचिपाहट, कठोर सेटिंग, और चिपचिपा पिघला हुआ गोंद। वह गोंद जो प्रारंभिक चिपचिपाहट, सिकुड़न रोधी गुण और लाइन दर पर सामग्री अनुकूलता बनाए रखता है, थोड़ी अधिक कीमत के लायक है।
देखें कि बोइलिंग के उत्पादों में सब्सट्रेट के आधार पर फॉर्मूलेशन कैसे विभाजित होते हैं। लेबल चिपकने वाले गोंद की रेंज और इसका व्यापक दबाव-संवेदनशील हॉट मेल्ट चिपकने वाला सूची।
क्या आपके पास परीक्षण करने के लिए कोई हाई-स्पीड प्रोजेक्ट है? बोइलिंग से संपर्क करें नमूनों और एक लाइन परीक्षण के लिए।
सामान्य प्रश्न
200 बोतल प्रति मिनट की गति वाली लाइन के लिए कौन सा टैक लेवल उपयुक्त है?
उच्च। मिलीसेकंड—इस गति पर बॉन्डिंग का पूरा समय बस इतना ही होता है। शुरुआती मज़बूत पकड़ से कम कुछ भी होने पर एक घंटे के भीतर लेबल में स्पष्ट विचलन दिखाई देने लगता है।
प्लास्टिक की बोतलों पर लगे लेबल को मुड़ने से कैसे रोका जाए?
काम के अनुसार खुलने का समय निर्धारित करें। अनुशंसित अनुप्रयोग तापमान। फिर 24 घंटे बाद किनारों की दूसरी जांच करें। अत्यधिक कठोरता ही आमतौर पर समस्या का कारण होती है।
क्या हमारी विशिष्ट उत्पाद श्रृंखला के लिए गोंद को अनुकूलित किया जा सकता है?
जी हाँ। उपयोग, सामग्री और मौसम के अनुसार फॉर्मूलेशन को अनुकूलित किया जाता है। आवश्यकताएँ सुनिश्चित होने के बाद 2-3 कार्य दिवसों के भीतर नमूने उपलब्ध कराए जा सकते हैं।
क्या अनुप्रयोग का तापमान बढ़ाने से चिपचिपाहट हमेशा बेहतर होती है?
नहीं। यह एक हद तक ही कारगर है, उसके बाद रिसाव, दुर्गंध और खराबी जैसी समस्याएं पैदा करता है। डेटाशीट पर दी गई निर्धारित समय सीमा के भीतर ही इसका इस्तेमाल करें।
हाई-स्पीड लाइन पर मेल्टर को कितनी बार साफ करना चाहिए?
निरंतर उत्पादन के दौरान हर सप्ताह हल्का फ्लश करें। हर लंबे शटडाउन के बाद पूरी तरह से सफाई करें। अधिक कार्बन जमाव का मतलब है कि कोई क्षेत्र बहुत अधिक गर्म हो गया है - अगली चार्जिंग को खराब होने से पहले ही उसे ढूंढ लें।
क्या ये चिपकने वाले पदार्थ खाद्य पदार्थों के निकट की पैकेजिंग के लिए उपयुक्त हैं?
अप्रत्यक्ष संपर्क के मामले में, आपके बाज़ार में लागू नियमों के अनुसार वे अक्सर ऐसा करते हैं। शिपमेंट से पहले आपूर्तिकर्ता से लिखित में अनुपालन संबंधी दस्तावेज़ प्राप्त कर लें। केवल मौखिक सहमति पर भरोसा न करें।
 परामर्श
 व्हाट्सएप
 संदेश छोड़ें
 शीर्ष