Cách chọn keo nóng chảy cho băng xốp: Lớp phủ, cắt khuôn và kiểm soát chảy tràn mép
Mẫu bám dính tốt trên tấm nền, sau đó để lại vết bẩn trên dụng cụ cắt. Giữ lại mẫu này để đánh giá thử nghiệm thêm. Việc phê duyệt chất kết dính băng keo xốp phải tuân theo quy trình thực tế: phủ lớp, gia công, bảo quản và liên kết hoàn thiện. Độ bám dính ban đầu là một điểm kiểm tra; cuộn băng keo có thể sử dụng được cũng phải được gia công theo các điều kiện đã thỏa thuận.
Bạn cần đáp ứng những yêu cầu nào về độ bám dính của băng keo xốp trước khi tiến hành thử nghiệm lớp phủ?
Người chuyển đổi nêu rõ cấu trúc và lỗi sẽ cung cấp cho nhà cung cấp bằng chứng có thể kiểm chứng để trả lời.
Cấu trúc bọt và liên kết dự định
Hãy bắt đầu với loại mút, độ dày, phương pháp xử lý, chất mang và lớp lót. phạm vi ứng dụng keo dán băng xốp Danh sách bao gồm PE, EVA và PU; tuy nhiên, cuộc thử nghiệm vẫn cần có bề mặt thi công và ứng dụng thực tế.
Đối với băng dính hai mặt, hãy mô tả cả mặt thứ hai. Cho biết băng dính sẽ được gỡ bỏ hay để nguyên dưới tải trọng trước khi đặt hàng mẫu.
Độ bám dính, độ kết dính và độ tách rời là các yêu cầu riêng biệt.
Phiếu phê duyệt cần ghi rõ kết quả ban đầu về độ bám dính. Tiếp theo là độ bám dính và khả năng chịu tải, với việc đánh giá riêng về khả năng loại bỏ lớp lót. Nếu không, "độ bám dính tốt" có thể trở thành lý do để phê duyệt một mẫu mà không ai kiểm tra hành vi cắt và bảo quản của nó. Cần xác định lượng cặn hoặc sự chuyển dịch nào sẽ khiến mẫu bị từ chối.
Làm thế nào để tạo được lớp phủ đồng đều mà không làm hỏng lớp xốp?
Thực hiện phép đo so sánh bằng cách sử dụng cùng một loại bọt xốp và giữ lại các mẫu sau mỗi lần đo.
Nhiệt độ, độ nhớt và điều kiện đo lường
Việc so sánh hai giá trị độ nhớt sẽ khó khăn nếu thiếu thông tin về điều kiện đo. Hãy yêu cầu cung cấp nhiệt độ và phương pháp đo kèm theo mỗi giá trị. Bài báo đánh giá đặc tính lưu biến do PSTC tổ chức Bài viết giải thích vai trò của độ nhớt trong quá trình phủ; đồng thời mô tả sự phụ thuộc của hành vi bám dính vào thời gian, nhiệt độ và lực cắt.
Bắt đầu quá trình vận hành trong khoảng thời gian được khuyến nghị của loại vật liệu. Mỗi thay đổi cài đặt cần có mẫu tương ứng: lớp phủ trông như thế nào và điều gì đã xảy ra với bọt? Đặt các điều kiện định lượng và tốc độ dây chuyền bên cạnh nhiệt độ của bộ phận làm nóng chảy, ống dẫn và đầu phun. Thay đổi chúng cùng lúc sẽ khiến việc so sánh trở nên khó hiểu.
Lập bản đồ trọng lượng lớp phủ và kiểm tra làm mát
Trong quá trình thử nghiệm, hãy đánh dấu các vị trí ở rìa và trung tâm của màng phim và so sánh chúng bằng phương pháp đo trọng lượng lớp phủ tương tự. Giá trị trung bình cần được đưa vào báo cáo, kèm theo các quan sát về khoảng trống, vệt hoặc lượng dư thừa cục bộ. Thêm các mẫu khởi động và khởi động lại. Chúng cần phải được nhận dạng rõ ràng sau khi vật liệu chạy ổn định đã được chấp nhận.
Hãy xem xét cả độ dày và hình dạng của lớp xốp. Nếu lớp phủ trực tiếp làm hỏng lớp xốp, hãy thảo luận về phương pháp phủ chuyển tiếp với nhà cung cấp thiết bị và chất kết dính. So sánh cả hai loại màng ghép và đính kèm nhật ký làm mát cũng như tình trạng của màng tại máy cuộn.
Bạn cần kiểm tra những gì khi thấy keo dính xuất hiện ở các cạnh được cắt khuôn?
Thông tin hữu ích đầu tiên trong một khiếu nại về hiện tượng rỉ dịch ở mép viền là thời điểm xuất hiện.
Phân biệt các khuyết tật cắt tức thời với sự chậm trễ trong quá trình cắt.
Ảnh chụp chi tiết đã được lưu trữ không thể cho thấy thời điểm cạnh bị thay đổi. Hãy chụp ảnh một vị trí đã đánh dấu trước khi cắt, ngay sau khi dập khuôn và sau khi lưu trữ, sử dụng cùng một ánh sáng và độ phóng đại. Lớp keo dính trên dụng cụ ngay lập tức sẽ khác với một cạnh sạch sẽ mà sau đó bị thay đổi.
Đối với sự thay đổi chậm trễ, cần đưa dòng chảy phụ thuộc thời gian vào quá trình điều tra. Bài báo kỹ thuật thảo luận về phân tích biến dạng dẻo do dòng chảy nguội của chất kết dính. Ghi lại nhiệt độ và lịch sử cuộn dây bên cạnh mẫu; chỉ riêng ảnh chụp cuộn dây đã lưu trữ không đủ để chẩn đoán.
Thử nghiệm có kiểm soát đối với các biến số về chất kết dính, dụng cụ và vật liệu nhiều lớp.
Một phương pháp so sánh hữu ích là giữ nguyên các điều kiện thi công và cắt trong khi thay đổi cấp độ vật liệu. Một phương pháp khác giữ nguyên chất kết dính và kiểm tra mức độ phủ hoặc thiết lập cắt. Ghi chép riêng biệt để có thể truy vết kết quả đến biến số đã thay đổi.
Biên bản cắt cần mô tả việc loại bỏ chất nền, cạnh hoàn thiện và cặn bám trên dụng cụ. Nếu điều chỉnh cho ra vết cắt sạch hơn, hãy lặp lại các bước kiểm tra bóc tách và giữ trên vật liệu đó. Mối liên kết hoàn thiện của khách hàng vẫn cần được phê duyệt.
Quy trình cuộn dây và lưu trữ nên được đưa vào quy trình phê duyệt như thế nào?
Giữ lại một cuộn thành phẩm để phục vụ việc kiểm định, đảm bảo quá trình cuộn và sau đó tháo cuộn đều có mẫu thử riêng.
Điều kiện cuộn dây và hành vi của lớp lót nhả
Ghi chép đầy đủ thông tin về lực căng cuộn, cài đặt kẹp, kích thước lõi, kích thước cuộn thành phẩm và nhiệt độ cán màng vào hồ sơ cuộn. Việc so sánh chất lượng cần sử dụng cùng một cấu trúc cuộn. Hình ảnh về hình dạng và các cạnh của cuộn khi cuộn sẽ cung cấp tài liệu tham khảo cho việc kiểm tra kho, cùng với các quan sát về lớp lót.
của ASTM hướng dẫn độ bám dính bóc tách Lưu ý rằng lực bóc lớp lót thay đổi theo tốc độ bóc. Việc cuộn bằng tay cho phép quan sát sớm. Câu hỏi tiếp theo là lớp lót hoạt động như thế nào ở tốc độ của khách hàng, điều này cần được đưa vào kế hoạch thử nghiệm.
Kiểm tra sau khi lưu trữ và tháo dỡ
Xác định điều kiện bảo quản và thời gian kiểm tra trước khi sản xuất cuộn. Thêm các điều kiện dự kiến trong kho và vận chuyển. Xác định riêng bất kỳ rủi ro tiềm ẩn nào khác.
Lấy mẫu từ các vị trí cuộn khác nhau. Sau khi lưu trữ, kiểm tra các cạnh trước khi tháo các đoạn và xem xét xem có bị dính, bong tróc, hư hỏng do bọt khí hoặc thay đổi về độ đàn hồi hay không. So sánh những quan sát đó với hồ sơ cuộn. Ảnh chụp được lưu giữ cho thấy tình trạng trước đó.
Những bằng chứng nào đủ điều kiện để một sản phẩm đạt chất lượng cao được sản xuất lại?
Người mua cần một giấy chấp thuận nêu rõ công trình xây dựng và các tiêu chí được sử dụng để chấp nhận công trình đó.
Kiểm tra độ bóc tách, độ cắt và độ biến dạng trong quá trình thi công thực tế.
Đặt mẫu bề mặt ứng dụng vào các thử nghiệm độ bám dính. ASTM mô tả độ bóc tách là một công cụ đảm bảo chất lượng được sử dụng với các tiêu chí chấp nhận, với những hạn chế về những gì nó cho biết về chức năng. Nếu công việc bao gồm tải trọng kéo dài, Phạm vi áp dụng công khai của ASTM D3654 Liên quan đến tải trọng không đổi được tác dụng song song với mối nối băng keo hoặc nhãn.
Hãy yêu cầu phòng thí nghiệm xác nhận phương pháp nào phù hợp với cấu trúc xốp này. Sau khi thử nghiệm, hãy kiểm tra mẫu vật: xốp có bị rách không, chất kết dính có bị tách khỏi bề mặt không, hay hư hỏng xảy ra bên trong chất kết dính? Ghi lại mô tả đó cùng với kết quả. Nó cần được đưa vào báo cáo đánh giá cùng với các phần đã cắt và cuộn xốp đã được lưu trữ.
Hồ sơ lô hàng và bản tóm tắt thử nghiệm của nhà cung cấp
Ghi lại thông tin lô hàng cùng với các thiết lập, số đo lớp phủ, quan sát quá trình cắt và lịch sử bảo quản. Ghi lại quyết định chấp nhận. Lặp lại các bước kiểm tra đã thống nhất trên một lô hàng khác trước khi mở rộng quy mô.
Nếu thử nghiệm thất bại, hãy gửi các mẫu đã lưu giữ cùng với hồ sơ quy trình thông qua... Tổng quan về ứng dụng nhãn và băng dínhXác định thao tác nào cần thử lại.
BoilLing có thể giúp bạn đánh giá loại keo dán băng xốp nào phù hợp như thế nào?
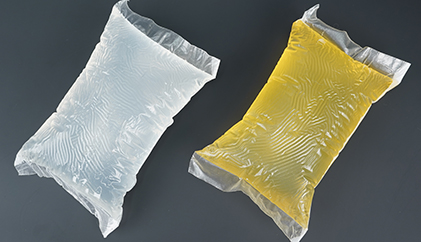
Để yêu cầu mẫu sản phẩm BoiLing, hãy bắt đầu bằng việc nêu rõ loại vật liệu bạn muốn phủ lớp bảo vệ và khuyết điểm bạn muốn khắc phục. BoiLing sản xuất chất kết dính nóng chảy; trang băng keo xốp của hãng liệt kê các ứng dụng cho PE, EVA và PU. Tài liệu dự án của hãng mô tả quá trình phát triển công thức và các mẫu sau khi xác định yêu cầu thử nghiệm. Gửi mẫu xốp và mẫu bề mặt ứng dụng cùng với thông tin chi tiết về lớp lót, thiết bị, điều kiện cắt và điều kiện bảo quản dự kiến. Ảnh chụp cần xác định thời điểm xuất hiện khuyết điểm. Yêu cầu bảng dữ liệu kỹ thuật tương ứng thông qua... trang yêu cầu kỹ thuật và thảo luận về những nội dung mà thử nghiệm mẫu sẽ bao gồm. Các bước kiểm tra chấp nhận của riêng bạn cần phải xác định quyết định mua hàng sản xuất.
Kết luận
Đơn đặt hàng keo dán băng xốp phải tham khảo lại hồ sơ thử nghiệm. Loại và cấu trúc nào đã được chấp nhận, ở những thiết lập nào và sau thời gian bảo quản bao lâu? Hãy đặt câu trả lời cùng với các mẫu lớp phủ và các bộ phận đã được gia công. Kết quả bóc tách và chịu tải liên tục cần được đặt cạnh các quan sát về mép và độ cuộn. Khi một lô hàng sau đó có kết quả khác biệt, hồ sơ đó sẽ cung cấp cho nhà sản xuất và nhà cung cấp thông tin cụ thể để so sánh trước khi quyết định xem loại, vật liệu hoặc quy trình có cần thử nghiệm lại hay không.
Câu hỏi thường gặp
Liệu độ bám dính cao hơn luôn tốt hơn cho việc cắt bằng khuôn băng keo xốp?
Độ bám dính cao hơn là một phần của việc so sánh mẫu. Đưa loại vật liệu vào thử nghiệm cho đến khi hoàn tất việc cắt và kiểm tra cuộn lưu trữ, với kết quả về độ bám dính và khả năng tách khuôn được lấy từ cùng một cấu trúc.
Nên phủ keo trực tiếp lên băng keo xốp hay chuyển từ lớp lót sang?
Tiến hành thử nghiệm tạo bọt thực tế để so sánh hai quy trình và tham khảo ý kiến nhà cung cấp thiết bị. So sánh sự phân bố lớp phủ, tình trạng bọt và chất lượng chuyển đổi trên các mẫu từ cả hai quy trình.
Liệu điểm làm mềm có thể dự đoán được hiện tượng rỉ nhựa ở mép?
Ghi điểm hóa mềm vào bảng thông số kỹ thuật, cùng với thông tin về độ nhớt và độ chảy. Để được phê duyệt, hãy yêu cầu các quan sát mẫu cắt và mẫu cuộn được lưu trữ trong điều kiện đã thỏa thuận thay vì chỉ dựa vào một đặc tính được báo cáo để trả lời mọi câu hỏi.
Khi nào cần kiểm tra độ chảy của keo trên các cuộn đã được xử lý?
Hãy tiến hành quan sát ban đầu ngay khi chuyển đổi, sau đó kiểm tra lại các mẫu sau khi đã thực hiện đủ thời gian phơi sáng theo thỏa thuận. Bản ghi cần ghi lại nhiệt độ và thời gian, vị trí cuộn phim và điều kiện tháo cuộn; nếu không, các bức ảnh sẽ thiếu thông tin lịch sử cần thiết để so sánh.
Bộ chuyển đổi nên gửi những gì kèm theo yêu cầu mẫu?
Hãy gửi thông tin chi tiết về lớp xốp và lớp lót cùng với các mẫu bề mặt ứng dụng. Bổ sung các điều kiện phủ và cắt, điều kiện bảo quản dự kiến và ảnh chụp lỗi. Phiếu nghiệm thu sẽ cho nhà cung cấp biết mẫu tiếp theo cần thể hiện điều gì trên dây chuyền sản xuất của bạn.
 Tư vấn
 Hệ thống Whatsapp
 Để lại tin nhắn
 hàng đầu