Tabla de Contenidos
Noticias relacionadas
¿Por qué falla el adhesivo de la parte posterior del cierre de velcro?: Separación del cierre por falla de la línea de pegamento.
Conserve ambas mitades de un ensamblaje de velcro defectuoso. La evidencia útil suele encontrarse en las superficies que se han separado: cinta adhesiva expuesta, pegamento en un lado o pegamento extendido por ambos. Un informe que solo indique que "el velcro se despegó" omite esa evidencia y puede llevar a un resultado erróneo en la siguiente prueba de adhesivo.
Para empezar, abre la muestra y toma fotografías. Luego, decide qué parte necesita cambiarse. Si los ganchos se soltaron mientras que las uniones adhesivas permanecieron intactas, un adhesivo de refuerzo más fuerte no afectaría el problema original.
Lea el informe de errores antes de solicitar otro grado.
Compara las dos caras separadas
|
Lo que queda después de la separación |
Área probable de falla |
Próxima investigación |
|
Ambos enlaces de respaldo permanecen intactos, pero los ganchos y bucles se separan. |
Especificación de acoplamiento, desgaste o cinta de fijación |
Compruebe el emparejamiento del gancho y el bucle y la carga. |
|
El pegamento permanece en una cara; el sustrato opuesto está limpio. |
Adhesión en esa interfaz |
Compare la preparación de la superficie y un grado adecuado para el sustrato expuesto. |
|
Quedan restos de pegamento en ambas caras. |
Cohesión dentro del adhesivo |
Examine la capa de pegamento y pruebe una mayor cohesión donde sea apropiado. |
Estas son pistas iniciales. Registre la temperatura, la carga aplicada y el tiempo transcurrido hasta la falla junto con las fotografías. «Adherencia en ambos lados tras una semana de exposición al calor» es una descripción mucho más útil que «baja resistencia». Le indica al proveedor qué condiciones deben reproducirse.
Nombra el material que entra en contacto con el adhesivo.
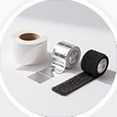
¿Qué material tiene exactamente la cara adhesiva de la cinta? La denominación "velcro" no responde a esa pregunta. Según las instrucciones del proveedor, los ganchos de inyección de polipropileno y las caras de poliéster son de los materiales más fáciles de unir; el nailon recibe una atención aparte cuando se propone una formulación. Envíe una muestra de la cinta. Así se evita realizar una prueba con un grado seleccionado para un soporte de aspecto similar fabricado con otro polímero.
Existe una forma sencilla de interpretar la siguiente prueba de tracción. Si el soporte se levanta antes de que se abra el sujetador, revise la adherencia del soporte. Si el sujetador se abre mientras el adhesivo permanece adherido, vuelva a las especificaciones de la cinta. El equilibrio deseado depende del trabajo, pero debe definirse antes de comparar los resultados de la prueba de despegue.
Convertir el uso final en un requisito de prueba.
Decide qué exposición es importante.
Consideremos una cortina junto a una ventana soleada. Su peso recae sobre el soporte mientras la habitación se calienta. Una fregona desechable plantea otras cuestiones, como el contacto con el agua. Describamos el requisito como una condición de prueba: por ejemplo, 60 °C, 24 horas de exposición al agua o un peso de 2 kg. Ninguno de estos ejemplos implica que todos los grados de la gama hayan superado la prueba.
Para aplicaciones en climas fríos, BoiLing indica un valor de adherencia a -30 °C para determinados grados. Este valor solo es válido bajo condiciones de prueba definidas, que incluyen un sustrato específico de velcro, una superficie de unión y una carga aplicada. Solicite las condiciones de prueba completas junto con las recomendaciones de muestras. Cualquier afirmación sobre el rendimiento a bajas temperaturas debe verificarse utilizando su cinta, sustrato objetivo y carga de trabajo reales; las cifras del catálogo no sustituyen las pruebas de montaje prácticas.
Deje reposar las muestras durante las primeras 24 horas y realice otra prueba una semana después. Utilice la misma cinta adhesiva durante toda la comparación. Tras la exposición al agua, al calor o al frío, vuelva a fotografiar el conjunto abierto; un cambio en la ubicación de la rotura puede explicar más que la lectura de la fuerza por sí sola.
Compara los rangos de calificaciones publicados.
BoiLing ofrece adhesivos termofusibles para aplicaciones de cierre de velcro, como cortinas, fregonas desechables, alfombrillas para coches y fijaciones de mazos de cables. Cada aplicación requiere un equilibrio diferente entre adhesión, resistencia al calor, flexibilidad y rendimiento del recubrimiento.
Nuestro Gama de adhesivos termofusibles Incluye grados desarrollados para estas aplicaciones. Las especificaciones que se detallan a continuación pueden ayudar a acotar la selección, pero la elección final debe basarse en el material de soporte de velcro, las condiciones de recubrimiento y el entorno de servicio previsto.
|
Solicitud |
Viscosidad a 180 °C en cps |
Punto de reblandecimiento en °C |
|
Cortina de puerta |
4,000–7,000 |
90–110 |
|
Cortina mosquitera para ventana |
3,500–7,000 |
80–110 |
|
Fregona desechable |
2,500–6,000 |
70–100 |
|
Alfombrilla para coche |
2,000–7,000 |
80–110 |
|
Reparación de mazos de cables |
1,500–3,000 |
75–90 |
Los cinco grupos indican una temperatura de aplicación de 150–180 °C en la línea de recubrimiento. La columna de punto de reblandecimiento describe otra cosa y no debe copiarse en el producto terminado como su temperatura máxima de trabajo. El conjunto cargado aún debe verificarse a la temperatura especificada para el producto terminado.
Las denominaciones de los grados permiten especificar mejor la solicitud de muestra. Para alfombrillas de coche, equipaje, ropa o calzado con poco uso de adhesivo, la opción indicada es la 705. Las fregonas desechables tienen la denominación 701A. Para una fijación de arnés doble que requiera un corte limpio, pregunte por la 3388T; para una mosquitera o cortina de puerta que necesite resistencia al calor, pregunte por la 701E. Un buen resultado con una de estas denominaciones en un producto no implica la aprobación para sustituirla en todos los demás.
Observe el límite inferior de 70 °C para el adhesivo de la mopa frente a los 90 °C para la cortina de la puerta. Antes de decidir cuál es el mejor grado, vuelva a considerar la carga y la exposición del producto que se está fabricando. Un grado puede ser fácil de recubrir y aun así ser la elección incorrecta para ese trabajo. Los compradores de alfombrillas para automóviles también pueden necesitar discutir los requisitos de olor y COV dentro de la Gama de adhesivos para automoción.
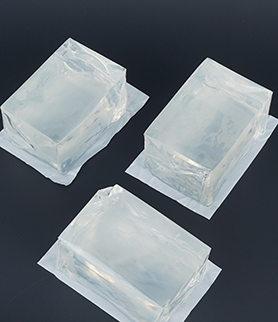
Observa el Melter cuando el rendimiento cambia durante una ejecución.
Investigar los depósitos antes de aumentar la temperatura.
Es común observar un buen rendimiento del recubrimiento al inicio de la producción, con la aparición de defectos posteriormente durante el turno. Antes de aumentar la temperatura de procesamiento, inspeccione las paredes del tanque, la boquilla y los rodillos para detectar adhesivo carbonizado. Verifique si el material adhesivo se ha mantenido a temperatura elevada durante un tiempo excesivo. Aumentar la temperatura para contrarrestar los depósitos de contaminación acelerará la degradación térmica y agravará los problemas de carbonización.
El registro de alimentación es importante. Averigüe cuándo se llenó el tanque y si se utilizó un adhesivo diferente para rellenarlo. Un tanque abierto también requiere atención, ya que puede ser una vía de contaminación. Rote el inventario y evite mantener más material a temperatura de la necesaria. En el estante, los bloques están especificados para almacenamiento en seco por debajo de 40 °C, con una vida útil de 12 meses. Mantenga los diferentes grados separados a menos que el proveedor haya aprobado su mezcla.
Compruebe el color en la tela real.
Una línea de pegamento amarilla puede ser aceptable bajo una alfombrilla oscura y visible a través de una cinta pálida. Coloque la muestra recubierta sobre la tela deseada antes de aprobar su apariencia. La guía de formulación del proveedor menciona resinas hidrogenadas para clientes que buscan un resultado más claro y transparente. Su efecto va más allá del color, abarcando la estabilidad térmica y la resistencia a la intemperie. Cambiar la resina también modifica el trabajo del formulador en cuanto a la viscosidad y el comportamiento del polímero, por lo que el resto de la fórmula podría tener que ajustarse.
Lleve la muestra de tela y los requisitos de recubrimiento a una Discusión sobre el desarrollo ODM u OEM. El proveedor biblioteca de aplicaciones Ofrece un contexto adicional para el uso final. Una simple solicitud de "pegamento transparente" proporciona al formulador poca información sobre la unión que debe lograr.
FAQ
¿Qué debe acompañar a una solicitud de muestra?
Envíe el tipo de cinta, el material de la cara adhesiva, el modelo de fundidor y la queja principal del campo a la equipo de ingeniería de ventasIndique la temperatura y la carga de servicio, así como cualquier exposición al agua. Incluya las dos caras separadas de una muestra defectuosa, si están disponibles. La cantidad típica de muestra es de 1 a 2 kg; el costo del flete correrá a cargo del destinatario.
¿Cuáles son los pedidos mínimos y los plazos de entrega?
Los productos estándar suelen tener un peso inicial de 500 a 1000 kg. Si necesita un refuerzo de nailon especial o una modificación en la línea de corte, tenga en cuenta que el pedido puede ser mayor: la cantidad máxima para pedidos personalizados suele ser de 2 a 3 toneladas. El plazo de entrega estimado para envíos estándar es de siete a diez días hábiles. La cantidad y la fecha de envío se indican en la confirmación del pedido.
¿Puede un solo grado cubrir tanto las condiciones frías como las húmedas?
No lo asuma basándose únicamente en una afirmación sobre cualquiera de las condiciones. Se ofrecen grados seleccionados para servicio en frío o lavado con agua dentro de sus límites especificados. Explique al proveedor cómo se realiza el uso. ¿La fijación se moja y luego se expone al frío, o se trata de dos aplicaciones distintas? Pruebe la secuencia correspondiente en el conjunto propuesto antes de aprobar el grado.
 Consultar
 Aplicación Whatsapp
 Dejar mensaje
 arriba