İçerik Tablosu
İlgili Haberler
Cırt cırtlı bant yapıştırıcısının neden tutmadığı: Bağlantı elemanının yapıştırıcı hattından ayrılması sonucu oluşan soyulma hatası.
Başarısız olmuş bir cırt cırtlı bantın her iki parçasını da saklayın. Faydalı kanıtlar genellikle yeni ayrılmış yüzeylerde bulunur: çıplak bant, bir tarafta yapıştırıcı veya her iki tarafa da bulaşmış yapıştırıcı. Sadece "cırt cırt koptu" diyen bir rapor bu kanıtı kaybettirir ve bir sonraki yapıştırıcı denemesini yanlış yöne yönlendirebilir.
Öncelikle numuneyi açın ve fotoğraflarını çekin. Ardından hangi parçanın değiştirilmesi gerektiğine karar verin. Eğer kancalar yerinden çıkmış ancak her iki yapıştırıcı bağı da sağlam kalmışsa, daha güçlü bir destek yapıştırıcısı orijinal sorunu etkilemeyecektir.
Başka bir not sipariş etmeden önce başarısızlığı okuyun.
Birbirinden ayrı iki yüzü karşılaştırın.
|
Ayrılıktan sonra geriye ne kalır? |
Muhtemel arıza alanı |
Sonraki soruşturma |
|
Her iki destek bağı da sağlam kalırken, kancalar ve halkalar birbirinden ayrılıyor. |
Bağlantı elemanının takılması, aşınması veya bant özellikleri |
Cırt cırtlı bağlantıyı ve yükü kontrol edin. |
|
Yapıştırıcı bir yüzeyde kalmış; diğer yüzey temiz. |
Bu arayüzde yapışma |
Yüzey hazırlığını ve maruz kalan yüzeye uygun bir kaliteyi karşılaştırın. |
|
Her iki yüzde de yapıştırıcı kalıntıları mevcut. |
Yapıştırıcı içindeki kohezyon |
Yapıştırıcı tabakasını inceleyin ve uygun yerlerde daha fazla yapışma sağlamaya çalışın. |
Bunlar başlangıç ipuçlarıdır. Fotoğrafların yanına sıcaklığı, uygulanan yükü ve arızadan önceki süreyi kaydedin. "Bir hafta ısıda kaldıktan sonra her iki tarafta da yapıştırıcı kalması" ifadesi, "düşük mukavemet" ifadesinden çok daha kullanışlı bir örnek açıklamasıdır. Tedarikçiye hangi durumun yeniden üretilmesi gerektiğini söyler.
Yapıştırıcıya temas eden malzemenin adını belirtin.
Bantın yapışkanlı tarafında tam olarak ne var? "Cırt cırt" bu soruyu yanıtlamıyor. Tedarikçinin kılavuzunda, polipropilen enjeksiyon kancaları ve polyester yüzeyler daha kolay yapıştırma işleri arasında yer alıyor; bir formülasyon önerildiğinde naylon ayrı bir ilgi görüyor. Gerçek banttan bir parça gönderin. Bu, benzer görünümlü başka bir polimerden yapılmış bir destek için seçilen bir kalite üzerinde deneme yapmaktan kaçınmanızı sağlar.
Bir sonraki çekme testini okumanın basit bir yolu var. Bağlantı elemanı açılmadan önce destek tabakası kalkarsa, destek tabakasının yapışma özelliğini inceleyin. Bağlantı elemanı açılırken yapıştırıcı yapışık kalırsa, bant spesifikasyonuna geri dönün. İstenen denge işe bağlıdır, ancak soyulma sayılarını karşılaştırmadan önce karar verilmelidir.
Son Kullanım Amacını Deneme Şartına Dönüştürün
Hangi Maruz Kalmanın Önemli Olduğuna Karar Verin
Güneş ışığı alan bir pencerenin yanındaki perdeyi düşünün. Oda ısınırken ağırlığı sabitleme yerinde kalır. Tek kullanımlık bir paspas ise suyla temas da dahil olmak üzere başka bir dizi soruyu gündeme getirir. Gereksinimi bir test koşulu olarak yazın: belki 60°C, 24 saat suya maruz kalma veya 2 kg asılı ağırlık. Bu örneklerin hiçbiri, aralıktaki her kalitenin testi geçtiği anlamına gelmez.
Soğuk hava uygulamaları için BoiLing, seçili kaliteler için -30 °C'lik bir yapıştırma performansı değeri listelemektedir. Bu performans değeri, belirli cırt cırtlı alt tabaka, yapıştırılan yüzey ve uygulanan yük dahil olmak üzere tanımlanmış test koşulları altında geçerlidir. Lütfen örnek önerileriyle birlikte tüm test koşullarını isteyin. Herhangi bir soğuk sıcaklık performansı iddiası, gerçek bandınız, hedef alt tabakanız ve çalışma yükünüz kullanılarak doğrulanmalıdır; katalogdaki tekil rakamlar, pratik montaj testinin yerini alamaz.
İlk 24 saatlik kontrol için bir numune seti ve bir hafta sonra da başka bir set numune alın. Karşılaştırma boyunca aynı bant yapısını kullanın. Suya, ısıya veya soğuğa maruz kaldıktan sonra, açılmış düzeneği tekrar fotoğraflayın; kırılma yerindeki bir değişiklik, yalnızca kuvvet okumasından daha fazlasını açıklayabilir.
Yayınlanan Not Aralığını Karşılaştırın
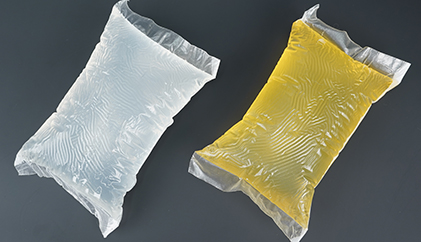
BoiLing, perdeler, tek kullanımlık paspaslar, araba paspasları ve kablo demeti bağlantıları dahil olmak üzere cırt cırtlı uygulamalar için sıcak eriyen yapıştırıcılar sunmaktadır. Farklı uygulamalar, yapışma, ısı direnci, esneklik ve kaplama performansı arasında farklı dengeler gerektirir.
Bizim sıcak eriyen yapıştırıcı serisi Bu uygulamalar için geliştirilmiş kaliteleri içerir. Aşağıdaki özellikler seçimi daraltmanıza yardımcı olabilir, ancak nihai seçim, gerçek cırt cırt destek malzemesine, kaplama koşullarına ve beklenen kullanım ortamına bağlı olmalıdır.
|
Başvuru |
180°C'deki viskozite (cps cinsinden) |
Yumuşama noktası (°C) |
|
Kapı perdesi |
4,000–7,000 |
90–110 |
|
Pencere sineklik perdesi |
3,500–7,000 |
80–110 |
|
Tek kullanımlık paspas |
2,500–6,000 |
70–100 |
|
Araba paspası |
2,000–7,000 |
80–110 |
|
Kablo demeti sabitleme |
1,500–3,000 |
75–90 |
Beş grubun tamamında kaplama hattında uygulama için 150–180°C aralığı belirtilmiştir. Yumuşama noktası sütunu ise tamamen farklı bir şeyi tanımlar ve nihai ürüne maksimum çalışma sıcaklığı olarak kopyalanmamalıdır. Yüklenen düzeneğin, nihai ürün için belirtilen sıcaklıkta kontrol edilmesi yine de gereklidir.
Ürün sınıflandırma adları, numune talebini daha spesifik hale getirir. Düşük yapıştırıcı kullanımı gerektiren araba paspasları, bagajlar, giysiler veya ayakkabılar için listelenen seçenek 705'tir. Tek kullanımlık paspaslar 701A'ya sahiptir. Temiz bir şekilde kesilmesi gereken arka arkaya bir bağlantı elemanı için 3388T'yi; ısıya dayanıklılık gerektiren bir ekran veya kapı perdesi için ise 701E'yi sorun. Bu isimlerden biriyle bir üründe iyi bir sonuç elde etmek, onu her yerde kullanma onayı anlamına gelmez.
Paspas yapıştırıcısı için 70°C'lik alt sınır değerine karşılık kapı perdesi için 90°C'lik değere dikkat edin. Hangisinin daha iyi bir kalite olduğuna karar vermeden önce, üretilen ürünün yüküne ve maruz kaldığı koşullara geri dönün. Bir kalite kolayca kaplanabilir ancak yine de o iş için yanlış seçim olabilir. Araba paspası alıcıları ayrıca koku ve VOC gereksinimlerini de görüşmelidir. otomotiv yapıştırıcı ürün yelpazesi.
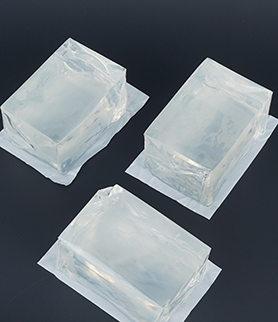
Çalışma sırasında performans değişiklikleri olduğunda eriticiye bakın.
Sıcaklığı yükseltmeden önce tortuları inceleyin.
Üretim sürecinin başında kaplama performansının iyi olması, ancak vardiya ilerledikçe kusurların ortaya çıkması yaygın bir durumdur. İşlem sıcaklığını yükseltmeden önce, tank duvarlarını, kalıbı ve silindirleri yanmış yapıştırıcı açısından inceleyin. Yapıştırıcı malzemenin aşırı uzun süre yüksek sıcaklıkta tutulup tutulmadığını kontrol edin. Kirlilik birikintilerini gidermek için sıcaklığı artırmak, termal bozulmayı hızlandıracak ve yanma sorunlarını daha da kötüleştirecektir.
Besleme kayıtları burada önemlidir. Tankın ne zaman doldurulduğunu ve doldurmak için farklı bir yapıştırıcı kullanılıp kullanılmadığını öğrenin. Açık tanklar da olası bir kontaminasyon yolu olarak dikkat edilmesi gereken noktalardır. Stokları döndürün ve üretim ihtiyacından daha fazla malzemeyi sıcaklıkta tutmaktan kaçının. Rafta, bloklar 40°C'nin altında kuru depolama için belirtilmiştir ve depolama ömrü 12 aydır. Tedarikçi tarafından karıştırılması onaylanmadığı sürece farklı kaliteleri ayrı tutun.
Lütfen kumaşın gerçek rengini kontrol edin.
Koyu renkli bir araba paspasının altında sarı bir tutkal çizgisi kabul edilebilir olabilir ve açık renkli bir kurdele üzerinden görülebilir. Görünümünü onaylamadan önce kaplanmış numuneyi amaçlanan kumaşa yerleştirin. Tedarikçinin formülasyon kılavuzunda, daha açık ve net bir sonuç arayan müşteriler için hidrojene reçinelerden bahsediliyor. Bunların etkisi renkten öte ısı stabilitesi ve hava koşullarına dayanıklılığa kadar uzanıyor. Reçinenin değiştirilmesi, formülatörün viskozite ve polimer davranışı üzerindeki çalışmasını da değiştirir, bu nedenle tarifin geri kalanının da buna göre değişmesi gerekebilir.
Kumaş örneğini ve kaplama gereksinimlerini bir yere getirin. ODM veya OEM geliştirme tartışmasıTedarikçinin uygulama kütüphanesi Son kullanım amacına ilişkin daha fazla bağlam sunar. Sadece "şeffaf yapıştırıcı" talebi, formülatöre oluşturması gereken bağ hakkında çok az bilgi verir.
FAQ
Numune talebine neler eklenmelidir?
Bant tipini, yapışkan yüzey malzemesini, eritici modelini ve ana şikayet alanını şu adrese gönderin: satış mühendisliği ekibiServis sıcaklığını ve yükünü, ayrıca suya maruz kalmayı da ekleyin. Eğer mevcutsa, arızalı numunenin iki ayrı yüzünü de ekleyin. Tipik numune miktarı 1-2 kg'dır; nakliye masrafları alıcı tarafından karşılanacaktır.
Minimum sipariş miktarları ve teslimat süreleri nelerdir?
Stoktaki ürünlerin sipariş miktarları genellikle 500-1.000 kg'dan başlar. Özel bir naylon destek veya kesim hattında değişiklik söz konusu olduğunda daha büyük bir sipariş miktarı göz önünde bulundurulmalıdır: belirtilen özel miktar genellikle 2-3 tondur. Stoktaki ürünlerin teslimatı için tedarikçi yedi ila on iş günü süre vermektedir. Sipariş onayında geçerli miktar ve sevkiyat tarihini öğrenin.
Tek bir kalite seviyesi hem soğuk hem de ıslak koşulları kapsayabilir mi?
Yalnızca bu koşullardan herhangi birine ilişkin bir iddiaya dayanarak varsayımlarda bulunmayın. Seçilen kaliteler, belirtilen sınırlar dahilinde soğuk servis veya suyla yıkama gereksinimleri için sunulmaktadır. Tedarikçiye kullanım sırasında neler olduğunu bildirin. Bağlantı elemanı ıslanıp sonra soğuğa mı giriyor, yoksa bunlar iki ayrı uygulama mı? Kaliteyi onaylamadan önce ilgili sırayı önerilen montaj üzerinde test edin.
 Danışma
 Whatsapp'ın
 Mesaj bırakın
 üst