सामग्री की तालिका
संबंधित समाचार
फाइबरग्लास क्लॉथ टेप के लिए हॉट मेल्ट एडहेसिव: बैकिंग को सख्त किए बिना ओपन वीव को गीला करना
फाइबरग्लास क्लॉथ टेप को गलत तरीके से कोट करने पर यह दो तरह से विफल हो सकता है, हालांकि दोनों के पीछे एक ही कारक है - खुली बुनाई में चिपकने वाले पदार्थ की मात्रा। कम मात्रा में कोट करने पर रेशे नीचे से सूखे रह जाते हैं, जो बाद में परत दर परत छिलने के रूप में दिखाई देते हैं क्योंकि संपर्क केवल फिलामेंट के ऊपरी भाग पर ही होता है। अधिक मात्रा में कोट करने पर बैकिंग एक बोर्ड बन जाती है; रेशे सपाट चिपक जाते हैं, कार्टन का कोना टेप की लपेटने की क्षमता से बाहर हो जाता है, और रोल बॉक्स के अंदर फैल जाते हैं। एक कारगर फॉर्मूलेशन में सब्सट्रेट के लचीलेपन को बनाए रखते हुए ग्लास वीव की पूरी तरह से वेटिंग होनी चाहिए, इसलिए ग्रेड का चयन स्टिक की तुलना करने से पहले फ्लो-इनटू-गैप्स व्यवहार के आधार पर किया जाता है। मृदुकरण बिंदु 80-110°C, 180°C पर मेल्ट विस्कोसिटी 5000-7000 cps, कोटिंग तापमान 150-180°C के भीतर रखा जाता है - सीमा बहुत चौड़ी नहीं है।
मेंखुली बुनाई एक अलग कोटिंग समस्या क्यों है?
बीओपीपी फिल्म के ऊपर चिपकने वाला पदार्थ ऊपर रहता है और वहीं टिका रहता है, क्योंकि फिल्म एक दीवार की तरह होती है। ग्लास क्लॉथ एक छलनी की तरह होता है। प्लेन वीव और क्रॉस-वीव कपड़े में फिलामेंट बंडलों की खुली ग्रिड होती हैं जिनके बीच केवल हवा होती है, और पिघला हुआ गोंद संपर्क में आते ही सीधे उन गैप में चला जाता है। यहाँ प्रवेश कोई दोष नहीं है जिसे दूर करना है - यह इसका काम है, क्योंकि नीचे के रेशों को गोंद से घिरा होना चाहिए अन्यथा टेप केवल बुनाई के ऊंचे बिंदुओं से ही चिपकेगा, जहां एक उठा हुआ किनारा एक-एक रेशे को छीलने के लिए खोल देता है। हालांकि, एक निश्चित बिंदु के बाद, ग्रिड में गायब हुआ गोंद सतह के ऊपर से गायब गोंद होता है, और अपने पड़ोसियों से जुड़े रेशे कपड़े की तरह काम करना बंद कर देते हैं और शीट प्लास्टिक की तरह काम करने लगते हैं।
तंतुओं को बोर्ड में चिपकाए बिना उन्हें आवरण में बंद कर दें। नीचे दी गई प्रत्येक संख्या इसी वाक्य को दर्शाती है।
ग्लास बैकिंग के लिए चिपकने वाले पदार्थ की विशिष्टता शीट पढ़ना
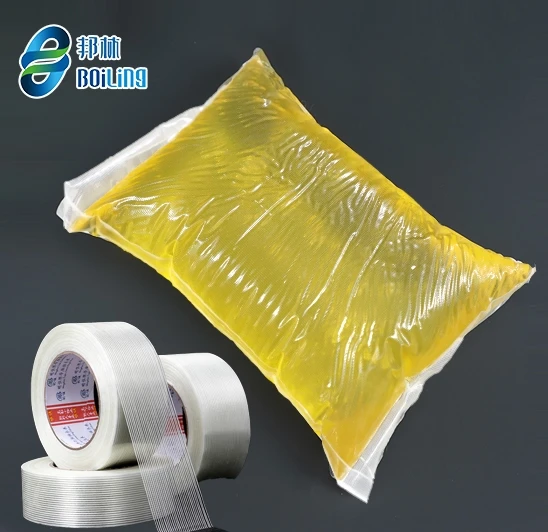
फाइबरग्लास कपड़े के सब्सट्रेट के लिए निर्मित चिपकने वाले पदार्थ सिंथेटिक रबर बेस के आसपास तैयार किए जाते हैं, जिनकी रियोलॉजी इस कोटिंग व्यवहार के लिए डिज़ाइन की गई है। बोइलिंग का ग्लास फाइबर मेश टेप ग्रेड इसका मृदुकरण बिंदु 80-110°C और 180°C पर श्यानता 5000-7000 cps है, और इसे 150-180°C पर लगाया जाता है। प्रत्येक विशिष्ट पैरामीटर फाइबरग्लास कोटिंग लाइनों पर निम्नलिखित व्यवहार को नियंत्रित करता है:
|
स्पेक लाइन |
ग्लास-क्लॉथ लाइन पर यह क्या नियंत्रित करता है |
सीमा का गलत सिरा |
|
नरम होने का बिंदु 80-110°C |
गर्मी पहुँचने पर उपचारित परत का व्यवहार कैसा होता है — गर्म गोदाम, जुलाई में एक कंटेनर |
पट्टी और घाव की परतें आपस में चिपक जाती हैं; इसके ऊपर हाथ अकड़ जाता है और गीला हो जाता है। |
|
श्यानता 5000-7000 सीपीएस @180°C |
पिघला हुआ गोंद जमने से पहले बुनाई में कितनी गहराई तक जाता है? |
पतली परत बालों को छीलकर पीछे के हिस्से को गंदा कर देती है, जबकि मोटी परत बालों को सूखा छोड़ देती है। |
|
प्रयोग का तापमान 150-180°C |
वह समय सीमा जहाँ प्रवाह और खुला समय संतुलित रहते हैं |
180°C से अधिक तापमान पर चिपचिपाहट कम हो जाती है और दुर्गंध आने लगती है; 150°C से कम तापमान पर रोलर ठीक से काम करना बंद कर देता है। |
|
सामंजस्य (आंतरिक शक्ति) |
क्या परत अपने संपर्क में आने वाली किसी भी चीज़ पर स्थानांतरित हुए बिना भार को सहन कर सकती है? |
पतली परत के कारण टेप हटाने के बाद भी उपकरण की सतहों पर चिपकने वाला पदार्थ रह जाता है। |
इस परिवार में सामंजस्य पर विशेष ध्यान देने का एक सीधा सा कारण है: फिलामेंट-प्रबलित टेप का उपयोग वाशिंग मशीन बांधने, पैलेट को बंडल करने और उपकरण ट्रे को अपनी जगह पर रखने के लिए किया जाता है, और इन सभी कार्यों के अंत में किसी को रबर का अवशेष छोड़े बिना टेप को छीलना पड़ता है। गीलापन मानक के अनुरूप हो सकता है और प्रयोगशाला में छीलने के परिणाम अच्छे आ सकते हैं, फिर भी पतले सामंजस्य की समस्या कुछ महीनों बाद क्षेत्र से अवशेषों की शिकायतों के रूप में सामने आती है।
कोटिंग का वजन मेश काउंट से निर्धारित होता है, न कि इसके विपरीत।
कपड़े का वजन और मेश का आकार यह तय करते हैं कि बैकिंग प्रति वर्ग मीटर कितना चिपकने वाला पदार्थ सोखती है। घने फिलामेंट बंडलों वाली महीन मेश, विरल ग्रिड की तुलना में अधिक सोखती है, और एक ही मीटर हेड सेटिंग दोनों के लिए उपयुक्त नहीं होती। नई बैकिंग पर प्रक्रिया इस प्रकार है: कपड़े का वजन मापें, ग्रिड ज्यामिति द्वारा अनुमत अवशोषण का अनुमान लगाएं, फिर प्रवेश भत्ता और सतह के ऊपर एक बॉन्डिंग फिल्म को ध्यान में रखते हुए कोट का वजन निर्धारित करें। चिपकने वाले पदार्थ की सेटिंग को बदले बिना उत्पादन के बीच में मेश की संख्या बदलने से आधे बैच या तो पूरी तरह सूख जाते हैं या बोर्ड की तरह सख्त हो जाते हैं।
लाइन सेटिंग्स जो व्यापार के दोनों पक्षों को सुरक्षित रखती हैं
पिघलने की प्रक्रिया सर्वप्रथम। इन ग्रेडों को कम से कम 40 मिनट के पूर्व-हीट के साथ 160-180°C पर पिघलाया जाता है, और टैंक को 85% क्षमता से अधिक नहीं भरा जाना चाहिए ताकि गोंद आवश्यकता से अधिक समय तक पिघली हुई अवस्था में न रहे। अधिक समय तक गर्म करने से पॉलिमर पतला हो जाता है और उसकी चिपचिपाहट कम हो जाती है, जिसका असर अगली रोल पर बुनाई में दरार के रूप में दिखाई देता है - ठीक वैसा ही लक्षण जैसा कि बहुत पतले ग्रेड के गोंद के इस्तेमाल से होता है, जो पूरी तरह से केटल शेड्यूल के कारण होता है।
ऑपरेटिंग गाइड में रखरखाव का कैलेंडर दिया गया है — फ़िल्टर की दैनिक सफाई, हीटिंग की साप्ताहिक जांच, तापमान कैलिब्रेशन की मासिक जांच — क्योंकि आंशिक रूप से अवरुद्ध फ़िल्टर धीरे-धीरे, रोल दर रोल, सख्त बैकिंग की दिशा में कोट का वजन बदल देता है। मशीन पर इसे कोई पकड़ नहीं पाता; आमतौर पर यह समस्या तब सामने आती है जब कोई ग्राहक कहता है कि टेप किसी कोने पर नहीं लिपट रहा है।
तीन सेटिंग्स बाकी का काम संभालती हैं:
- कोट का वजनकपड़े से पट्टी को अलग करके, फिर हाथ से उसकी पुष्टि की जाती है। सही ढंग से लेपित पट्टी हल्की सी कपड़े की चरमराहट के साथ मुड़ती है; जबकि पानी से भीगी हुई पट्टी चिकनी सतह के साथ वापस सपाट हो जाती है।
- स्थानांतरण के समय तापमानठंडा कांच गर्म कांच की तुलना में अधिक गोंद सोखता है। सर्दियों में ठंडी कार्यशाला में कपड़े को पहले से गर्म करने से अचानक जमने की प्रक्रिया कम हो जाती है, जिससे धागे के ऊपरी सिरे सूख नहीं पाते।
- लाइन की गति बनाम खुला समय— कोटिंग को कपड़े से मिलना चाहिए और एक समान लय में सेट होना चाहिए। तेज़ लाइनों पर कम ओपन-टाइम ग्रेड चलाने वाली टेप फैक्ट्रियों ने इस ट्रेड-ऑफ को गहराई से समझाया है। हाई-स्पीड कोटिंग लाइन गाइडफाइबरग्लास बैकिंग से वही गणितीय गणना और भी सटीक हो जाती है क्योंकि अर्ध-गीली बुनाई खुद को प्रकट नहीं करती है।
दीवार पर टांगे रखने लायक विफलता के पैटर्न
|
तैयार रोल पर लक्षण |
सबसे संभावित कारण |
पहले जांच करें |
|
छिलका पट्टियों में निकलता है, गोंद सतह पर नहीं बल्कि टेप पर लगा रहता है। |
सूखे रेशे — कोटिंग बुनाई में कभी प्रवेश नहीं कर पाई। |
पिघलने का तापमान और टैंक का स्तर; क्या लंबे समय तक गर्मी के संपर्क में रहने के बाद चिपचिपाहट में बदलाव आया? |
|
घाव के रोल के रिलीज साइड पर ग्लू डॉट्स लगाएं |
अति-प्रवेश से आर-पार हो जाना |
कोट का वजन, मेश काउंट में बदलाव, एडहेसिव का बहुत देर तक पिघला हुआ रहना |
|
कठोर परत के कारण, मोड़ों पर टेप में दरारें पड़ जाती हैं। |
बुनाई ठोस रूप से सीमेंटेड |
कोट का वजन ग्रिड की भार वहन क्षमता से अधिक है। |
|
उपकरण या कार्टन पर चिपकाने वाले पदार्थ का अवशेष रह जाना |
भार के अनुपात में सामंजस्य बहुत कमजोर है, या ग्रेड गलत है |
पुष्टि करें कि यह ग्रेड फाइबरग्लास बैकिंग के लिए बनाया गया था, न कि फिल्म-टेप ग्रेड के लिए। |
|
पैलेटों को बांधने के बाद किनारों को उठाएँ |
कोटिंग की गति के साथ प्रारंभिक चिपचिपाहट असंतुलित है |
लाइन की गति, संपर्क रोलर का दबाव |
पांच में से चार पंक्तियाँ गोंद को दोष देने से पहले लाइन की जाँच करके शुरू होती हैं, और यह क्रम जानबूझकर किया गया है - फाइबरग्लास कोटिंग की शिकायत अक्सर फॉर्मूलेशन त्रुटि के बजाय सेटिंग में बदलाव के कारण होती है।
उत्पादन दिवस बर्बाद किए बिना एक नए ग्रेड का नमूना लेना
ऑर्डर देने से पहले, नमूना सामग्री (ब्लॉक सैंपल मानक होते हैं, आमतौर पर माल ढुलाई का खर्च खरीदार को उठाना पड़ता है) मंगवाएं और एक छोटे से नमूने पर चेकलिस्ट की जांच करें:
- यदि उपलब्ध हो तो कपड़े के तीन लॉट - टेप कारखानों द्वारा स्वीकार किए जाने की तुलना में कपड़े के आपूर्तिकर्ताओं के बीच मेश काउंट में अधिक अंतर होता है।
- 150-180 डिग्री सेल्सियस के निम्न, मध्यम और उच्च तापमान पर कोटिंग करें; ध्यान दें कि सतह चिकनी हुए बिना बुनाई पूरी तरह से कहाँ तक गीली हो जाती है।
- एक छोटी सी रोल लपेटें, उसे 48 घंटे तक कमरे के तापमान पर रखें, फिर खोलें और देखें कि कहीं गोंद एक-दूसरे में घुल तो नहीं गया है।
- दो भारित कार्टन को एक साथ बांधें, उन्हें 24 घंटे कमरे के तापमान पर और 24 घंटे किसी गर्म स्थान पर रखें - गर्म गोदाम में ही कमजोर जुड़ाव स्पष्ट रूप से दिखाई देता है।
- धातु से धीरे-धीरे छीलें और दोनों सतहों पर अवशेषों की जांच करें।
नमूना सामग्री एमएसडीएस और टीडीएस के साथ आती है। एक दुकान अभी भी इस पर आपत्ति जता रही है। हॉट मेल्ट और एक्रिलिक पीएसए के बीच लागत का विभाजन किसी भी स्प्रेडशीट पर भरोसा करने से पहले दोनों रसायनों को अपने-अपने ग्लास क्लॉथ पर लेप करना चाहिए, क्योंकि एक खुला बुनाई वाला कपड़ा प्रत्येक कपड़े के नीचे अलग तरह से व्यवहार करता है और तुलना डेटाशीट से नहीं बल्कि कपड़े से तय होती है। ग्लास के अलावा क्राफ्ट, पीईटी या एल्यूमीनियम से बनी लाइनें पूरी तरह से अलग होती हैं। टेप चिपकने वाली रेंज एक ही छत के नीचे।
एफअक
कोटिंग लाइन द्वारा स्पेसिफिकेशन शीट को पढ़ने पर उसका अर्थ अलग हो जाता है। टेप फैक्ट्री का प्रोडक्शन मैनेजर सबसे पहले तीन सवाल पूछता है:
क्या एक चिपकने वाला पदार्थ चल सकता है? क्या यह मोनो-वीव और क्रॉस-वीव दोनों प्रकार का कपड़ा है?
आमतौर पर हां, ड्रम के बजाय सेटिंग्स में बदलाव करके। क्रॉस-वीव में फिलामेंट की सतह अधिक होती है और पॉकेट अधिक सघन होते हैं, इसलिए प्रति वर्ग मीटर प्रवेश भिन्न होता है; ग्रेड का चयन समान फाइबरग्लास कपड़े के विनिर्देश से शुरू होता है और कोट का वजन मेश काउंट के अनुसार बदलता रहता है।
सही तरीके से लेपित रोल भी दूरबीन की तरह क्यों फैलता है?
तनाव और घुमाव इस कहानी का एक हिस्सा हैं, लेकिन अत्यधिक दबाव के कारण नरम हो चुकी टेप अपनी आयामी स्थिरता भी खो देती है, जो एक लिपटी हुई रोल को वर्गाकार बनाए रखती है। स्लिटिंग मशीन को दोष देने से पहले चौड़ाई में हाथ की कठोरता की जांच करें।
फिलामेंट टेप के लिए कौन सा खराब है — सूखे धागे या पानी से भरी बुनाई?
उत्पाद की बात करें तो, अत्यधिक बुनाई सबसे खराब मानी जाती है — सख्त बैकिंग किसी कोने को ठीक से लपेट नहीं पाती, जिससे टेप कोनों के अनुरूप नहीं हो पाता। हालांकि, सूखे धागे कल के उत्पादन कार्यक्रम के लिए और भी बदतर हैं, क्योंकि छीलने में विफलता चुपचाप अंतिम ग्राहकों तक पहुंचती रहती है, जबकि कठोरता स्लिटिंग मशीन पर, आपके अपने फर्श पर, अटक जाती है, जबकि आप अभी भी इसे नियंत्रित कर रहे होते हैं।
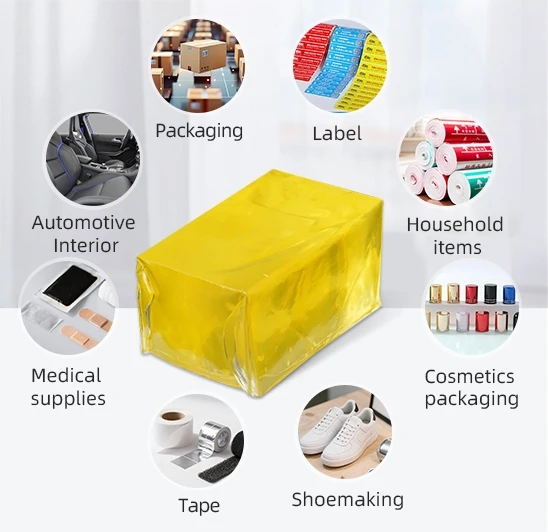
लगभग बीस वर्षों से हॉट मेल्ट एडहेसिव का निर्माण करते हुए, ब्लॉक-फॉर्म प्रेशर सेंसिटिव ग्रेड्स को 23 चीनी प्रांतों के टेप उत्पादकों के साथ-साथ दक्षिण पूर्व एशिया, मध्य पूर्व और दक्षिण अमेरिका के खरीदारों को भेजा जा रहा है - यही है बोइलिंग। बीओपीपी, फैब्रिक, क्राफ्ट पेपर, पीईटी, एल्युमीनियम और फाइबरग्लास बैकिंग सभी के लिए इस श्रेणी में एक ग्रेड उपलब्ध है, उत्पादन प्रतिबद्धता से पहले नमूने और टीडीएस प्राप्त होते हैं, और वार्षिक क्षमता 25,000 टन है। किसी विशिष्ट कपड़े के बारे में बातचीत यहीं से शुरू होती है। संपर्क पृष्ठ.
 परामर्श
 व्हाट्सएप
 संदेश छोड़ें
 शीर्ष