Tabel isi
Berita terkait
Perekat Leleh Panas untuk Pita Kain Serat Kaca: Membasahi Anyaman Terbuka Tanpa Membuat Lapisan Belakang Kaku
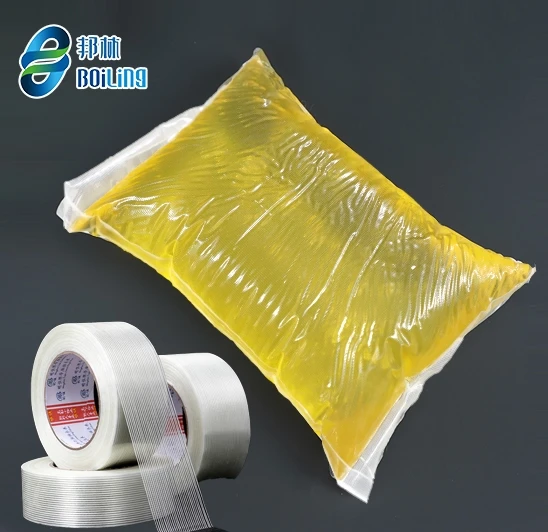
Jika pelapisan pita kain fiberglass dilakukan dengan salah, maka akan gagal dalam dua cara, meskipun keduanya disebabkan oleh satu variabel tunggal — jumlah perekat yang ditahan oleh anyaman terbuka. Jika kurang, serat tetap kering di bawahnya, yang kemudian akan terlihat sebagai pengelupasan yang terjadi secara bertahap karena kontak hanya terjadi pada bagian atas filamen. Jika terlalu banyak perekat, lapisan pendukung akan menjadi keras; serat akan menempel rata, sudut karton tidak dapat dijangkau oleh pita, dan gulungan akan terpisah di dalam kotak. Formulasi yang layak harus mencapai pembasahan penuh pada anyaman kaca sambil mempertahankan fleksibilitas substrat, sehingga pemilihan jenis dimulai dari perilaku aliran ke celah sebelum membandingkan daya rekat. Titik lunak 80-110°C, viskositas leleh 5000-7000 cps pada 180°C, suhu pelapisan dijaga dalam kisaran 150-180°C — rentangnya tidak lebar.
DI DALAMMengapa anyaman terbuka merupakan masalah pelapisan yang berbeda?
Pada lapisan film BOPP, perekat akan berada di atas dan tetap di sana, karena film tersebut berfungsi sebagai dinding. Kain kaca berfungsi sebagai saringan. Kain tenun polos dan tenun silang menghadirkan kisi-kisi terbuka dari kumpulan filamen dengan hanya udara di antaranya, dan lem cair langsung masuk ke celah-celah tersebut saat bersentuhan. Penetrasi bukanlah cacat yang perlu dihilangkan di sini — justru itulah tugasnya, karena serat-serat di bagian bawah perlu dikelilingi oleh lem atau selotip hanya akan merekat melalui titik-titik tertinggi tenunan, di mana satu tepi yang terangkat membuka pengelupasan serat demi serat. Namun, setelah melewati titik tertentu, lem yang menghilang ke dalam kisi-kisi adalah lem yang hilang dari permukaan atas, dan serat yang terikat pada serat tetangganya berhenti bertindak seperti kain dan mulai bertindak seperti plastik lembaran.
Selubungi filamen tanpa merekatkannya ke papan. Setiap angka di bawah ini berfungsi untuk satu kalimat tersebut.
Membaca Lembar Spesifikasi Perekat untuk Lapisan Belakang Kaca
Perekat yang dirancang untuk substrat kain fiberglass diformulasikan dengan bahan dasar karet sintetis dengan reologi yang dirancang untuk perilaku pelapisan ini. Boiling's pita jaring serat kaca kelas Memiliki titik lunak 80-110°C dan viskositas 5000-7000 cps pada 180°C, diaplikasikan pada suhu 150-180°C. Setiap parameter spesifikasi mengontrol perilaku berikut pada jalur pelapisan fiberglass:
|
Garis spesifikasi |
Apa yang dikendalikannya pada jalur kain kaca |
Ujung rentang yang salah |
|
Titik lunak 80-110°C |
Bagaimana lapisan yang sudah mengeras berperilaku setelah terkena panas — gudang panas, sebuah kontainer di bulan Juli |
Di bawah lapisan perban dan lilitan saling menempel; di atasnya tangan menjadi kaku dan basah. |
|
Viskositas 5000-7000 cps @180°C |
Seberapa dalam lem cair meresap ke dalam anyaman sebelum membeku |
Lelehan tipis akan menembus dan mengotori bagian belakang, sedangkan lelehan tebal akan meninggalkan serat-serat rambut dalam keadaan kering. |
|
Suhu aplikasi 150-180°C |
Jendela tempat arus dan waktu buka tetap seimbang. |
Di atas suhu 180°C, daya rekat menurun dan muncul bau; di bawah 150°C, rol berhenti mentransfer dengan benar. |
|
Kohesi (kekuatan internal) |
Apakah lapisan tersebut mampu menahan beban tanpa berpindah ke apa pun yang disentuhnya? |
Daya rekat yang lemah terlihat sebagai sisa perekat yang tertinggal di permukaan peralatan setelah selotip dilepas. |
Kualitas kohesi mendapat perhatian ekstra pada keluarga produk ini karena alasan sederhana: pita perekat yang diperkuat filamen digunakan untuk mengikat mesin cuci, membungkus palet, dan menahan baki peralatan rumah tangga, dan setiap pekerjaan tersebut berakhir dengan seseorang yang mengupas pita perekat tanpa menginginkan sisa karet tertinggal. Pengujian basah bisa sesuai standar dan angka pengelupasan di laboratorium cukup bagus, namun kualitas kohesi yang rendah tetap muncul berbulan-bulan kemudian sebagai keluhan residu dari lapangan.
Jumlah Mesh Menentukan Berat Lapisan, Bukan Sebaliknya
Berat kain dan ukuran jala menentukan seberapa banyak perekat yang diserap lapisan belakang per meter persegi. Jala halus dengan bundel filamen padat menyerap lebih banyak daripada jala yang jarang, dan pengaturan kepala meter yang sama tidak akan dapat menjalankan keduanya. Urutan pada lapisan belakang baru: ukur berat kain, perkirakan penyerapan yang diizinkan oleh geometri jala, lalu atur berat lapisan sebagai toleransi penetrasi ditambah lapisan perekat di atas permukaan. Mengubah jumlah jala di tengah produksi tanpa menyentuh pengaturan perekat adalah penyebab setengah dari batch berakhir kering atau kaku seperti papan.
Pengaturan Garis yang Menjaga Keamanan Kedua Belah Pihak dalam Perdagangan
Pertama-tama, praktik peleburan sangat penting. Jenis lem ini meleleh pada suhu 160-180°C dengan pemanasan awal minimal 40 menit, dan tangki sebaiknya diisi tidak lebih dari 85% kapasitas agar lem tidak tetap cair lebih lama dari yang dibutuhkan. Pemanasan yang terlalu lama akan mengencerkan polimer dan menurunkan viskositas, yang akan terlihat pada rol berikutnya sebagai garis tembus pada anyaman—gejala yang sama seperti menggunakan lem yang terlalu encer, yang sepenuhnya disebabkan oleh jadwal pemanasan.
Kalender perawatan — filter harian, pemanasan mingguan, kalibrasi suhu bulanan — ada dalam panduan pengoperasian karena filter yang sebagian tersumbat akan menggeser berat lapisan secara perlahan, gulungan demi gulungan, ke arah lapisan pendukung yang kaku. Tidak ada yang menyadarinya di mesin; keluhan pelanggan bahwa pita perekat tidak dapat melilit sudut biasanya menjadi awal masalah ini.
Tiga pengaturan lainnya melengkapi sisanya:
- Berat mantel— dimulai dari kain, lalu dikonfirmasi dengan tangan. Strip yang dilapisi dengan benar akan lentur dengan sedikit bunyi derit kain; strip yang terlalu basah akan kembali rata dengan permukaan yang mengkilap.
- Suhu pemanggangan saat pemindahan— Kaca dingin menyerap lebih banyak lem daripada kaca hangat. Memanaskan kain terlebih dahulu di bengkel yang dingin di musim dingin mengurangi pembekuan mendadak yang membuat ujung serat menjadi kering.
- Kecepatan jalur versus waktu buka— Lapisan tersebut harus sesuai dengan kain dan terpasang dengan ritme yang serasi. Pabrik pita yang menjalankan produksi dengan waktu buka singkat pada jalur produksi cepat membahas kompromi tersebut secara mendalam. panduan jalur pelapisan kecepatan tinggiLapisan fiberglass membuat perhitungan yang sama menjadi lebih akurat karena anyaman setengah basah tidak menunjukkan tanda-tanda kerusakan.
Pola Kegagalan yang Layak Dipajang
|
Gejala pada gulungan yang sudah jadi |
Penyebab yang paling mungkin |
Pemeriksaan pertama |
|
Lapisan pelindung terlepas dalam bentuk strip, lem menempel pada selotip, bukan pada permukaan. |
Serat kering — lapisan pelapis tidak pernah masuk ke dalam anyaman. |
Suhu leleh dan level tangki; apakah viskositas berubah setelah paparan panas yang lama. |
|
Titik-titik lem pada sisi pelepas gulungan yang dililitkan |
Garis tembus akibat penetrasi berlebihan |
Berat lapisan, perubahan jumlah mesh, perekat yang dibiarkan meleleh terlalu lama |
|
Bagian belakangnya kaku, selotip retak di lipatan. |
Anyaman yang disemen dengan kokoh |
Berat lapisan melebihi batas yang dapat ditopang oleh geometri kisi-kisi. |
|
Sisa perekat yang tertinggal pada alat atau karton |
Kohesi terlalu lemah untuk beban, atau mutu yang salah. |
Pastikan bahwa kualitas tersebut dirancang untuk lapisan belakang fiberglass, bukan untuk pita film. |
|
Pengangkatan tepi setelah pengikatan palet |
Daya rekat awal tidak seimbang dengan kecepatan pelapisan. |
Kecepatan jalur produksi, tekanan rol kontak |
Empat dari lima baris dimulai dengan memeriksa garis sebelum menyalahkan lem, dan urutan itu disengaja — keluhan tentang lapisan fiberglass lebih sering disebabkan oleh pergeseran pengaturan daripada kesalahan formulasi.
Mencoba Varian Baru Tanpa Menghabiskan Satu Hari Produksi
Sebelum melakukan produksi massal, mintalah sampel bahan (sampel blok adalah standar, biaya pengiriman biasanya ditanggung pembeli) dan jalankan daftar periksa pada lapisan kecil kain:
- Tiga lot kain jika tersedia — jumlah mesh bervariasi antar pemasok kain lebih dari yang diakui oleh pabrik pita.
- Lapisi pada suhu rendah, menengah, dan tinggi antara 150-180°C; perhatikan di mana tenunan terbasahi sepenuhnya tanpa permukaannya menjadi mengkilap.
- Gulung sedikit kertas, simpan selama 48 jam pada suhu ruangan, buka gulungannya, dan perhatikan apakah terjadi pemblokiran atau transfer lem.
- Ikat dua karton berisi pemberat, diamkan selama 24 jam pada suhu ruangan dan 24 jam di tempat yang hangat — gudang yang panas adalah tempat di mana kohesi yang lemah akan terlihat.
- Lepaskan secara perlahan dari logam dan periksa kedua permukaannya untuk melihat apakah ada sisa residu.
Sampel material tiba beserta MSDS dan TDS. Sebuah toko masih memperdebatkan hal tersebut. Pembagian biaya antara perekat leleh panas dan perekat akrilik PSA. Sebaiknya kedua bahan kimia tersebut dilapisi pada kain kaca masing-masing sebelum mempercayai spreadsheet apa pun, karena tenunan terbuka berperilaku berbeda di bawah masing-masing bahan dan kain, bukan lembar data, yang menentukan perbandingan. Garis yang menggunakan kertas kraft, PET, atau aluminium selain kaca menemukan keseluruhan berbagai macam perekat pita di bawah satu atap.
FAQ
Lembar spesifikasi terbaca berbeda ketika dibaca oleh lini pelapisan. Tiga pertanyaan pertama yang diajukan oleh manajer produksi pabrik pita perekat:
Bisakah satu perekat mengalir? Apakah termasuk kain tenun tunggal dan kain tenun silang?
Biasanya ya, dengan pengaturan yang diubah, bukan drumnya. Anyaman silang menghadirkan permukaan filamen yang lebih luas dan kantong yang lebih rapat, sehingga penetrasi per meter persegi berbeda; pemilihan tingkatan dimulai dari spesifikasi kain fiberglass yang sama dan berat lapisan berubah per jumlah mesh.
Mengapa rol yang dilapisi dengan benar masih mengalami teleskopisasi?
Tegangan dan penggulungan berperan dalam hal ini, tetapi pita yang lapisan belakangnya melunak karena penetrasi berlebihan juga kehilangan stabilitas dimensi yang menjaga gulungan tetap persegi. Periksa kekakuan pita di sepanjang lebarnya sebelum menyalahkan mesin pemotong.
Mana yang lebih buruk untuk pita filamen — serat kering atau anyaman yang terendam cairan?
Untuk produk itu sendiri, anyaman yang terlalu padat adalah yang terburuk — lapisan belakang yang kaku seperti papan tidak dapat membungkus sudut, sehingga pita perekat tidak dapat menyesuaikan diri di sekitar sudut. Namun, serat yang kering lebih buruk untuk jadwal produksi besok, karena kegagalan pengelupasan terus menyebar secara diam-diam ke pelanggan akhir sementara kekakuan terperangkap di mesin pemotong, di lantai Anda sendiri, sementara Anda masih mengendalikannya.
Hampir dua puluh tahun memproduksi perekat leleh panas, jenis perekat sensitif tekanan berbentuk blok yang dikirim ke produsen pita perekat di 23 provinsi Tiongkok ditambah pembeli di seluruh Asia Tenggara, Timur Tengah, dan Amerika Selatan — itulah BoilLing. BOPP, kain, kertas kraft, PET, aluminium, dan lapisan fiberglass semuanya memiliki jenis perekat dalam kisaran tersebut, sampel dan TDS (Technology Safety Sheet) tiba sebelum komitmen produksi apa pun, dan kapasitas tahunan mencapai 25.000 ton. Percakapan tentang kain tertentu dimulai dari... halaman kontak.
 Konsultasi
 Aplikasi Whatsapp
 Tinggalkan Pesan
 atas