Bảng nội dung
Tin tức liên quan
Keo nóng chảy dùng cho băng vải sợi thủy tinh: Làm ướt cấu trúc dệt thưa mà không làm cứng lớp nền
Nếu phủ băng keo vải sợi thủy tinh sai cách, nó sẽ hỏng theo một trong hai cách, mặc dù cả hai đều do một yếu tố duy nhất gây ra — lượng keo mà các sợi dệt hở giữ được. Nếu lượng keo quá ít, các sợi sẽ bị khô ở phía dưới, điều này sẽ thể hiện rõ sau đó dưới dạng bong tróc từng dải vì chỉ có sự tiếp xúc ở phần ngọn của các sợi. Nếu lượng keo quá nhiều, lớp nền sẽ trở nên cứng như tấm ván; các sợi nằm dính chặt, góc thùng carton nằm ngoài khả năng phủ của băng keo, và các cuộn băng keo sẽ tách rời nhau bên trong hộp. Một công thức khả thi phải đạt được khả năng làm ướt hoàn toàn các sợi thủy tinh trong khi vẫn giữ được độ dẻo của chất nền, vì vậy việc lựa chọn loại băng keo bắt đầu từ khả năng chảy vào các khe hở trước khi so sánh độ bám dính. Điểm hóa mềm 80-110°C, độ nhớt nóng chảy 5000-7000 cps ở 180°C, nhiệt độ phủ được giữ trong khoảng 150-180°C — phạm vi này không rộng.
TRONGHy an Open Weave là một vấn đề khác về lớp phủ
Đối với màng BOPP, chất kết dính nằm trên bề mặt và giữ nguyên ở đó, bởi vì màng là một bức tường. Vải thủy tinh thì giống như một cái sàng. Vải dệt trơn và vải dệt chéo tạo thành các lưới mở gồm các bó sợi chỉ có không khí ở giữa, và keo nóng chảy sẽ len lỏi thẳng vào những khe hở đó khi tiếp xúc. Sự thâm nhập không phải là một khuyết điểm cần loại bỏ ở đây — mà chính là nhiệm vụ của nó, vì các sợi ở mặt dưới cần được bao quanh bởi keo, nếu không băng keo sẽ chỉ liên kết xuyên qua các điểm nhô cao của đường dệt, nơi một cạnh bị nhấc lên sẽ tạo ra vết bong tróc từng sợi. Tuy nhiên, vượt quá một điểm nhất định, lượng keo biến mất vào lưới là lượng keo bị thiếu từ phía trên bề mặt, và các sợi liên kết với các sợi lân cận sẽ ngừng hoạt động như vải mà bắt đầu hoạt động như tấm nhựa.
Bao bọc các sợi filament mà không cần gắn chúng vào một tấm ván. Mỗi con số bên dưới đều minh họa cho câu đó.
Đọc bảng thông số kỹ thuật keo dán cho mặt sau kính
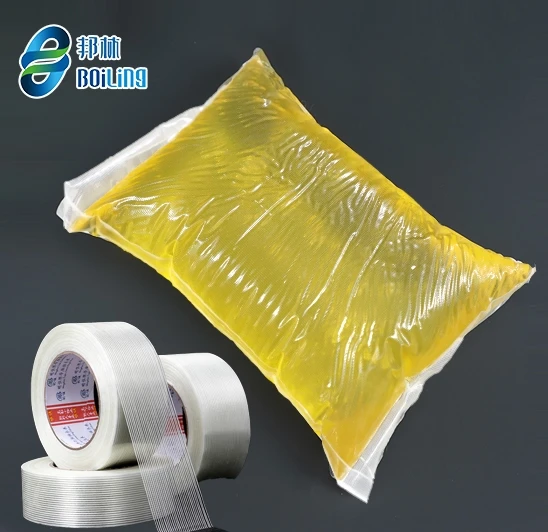
Các loại keo dán dùng cho chất nền vải sợi thủy tinh được pha chế dựa trên gốc cao su tổng hợp với đặc tính lưu biến được thiết kế phù hợp với đặc tính của lớp phủ này. (BoiLing's) băng lưới sợi thủy tinh loại Sản phẩm có điểm hóa mềm từ 80-110°C và độ nhớt 5000-7000 cps ở 180°C, được thi công ở nhiệt độ 150-180°C. Mỗi thông số kỹ thuật kiểm soát các đặc tính sau trên dây chuyền phủ sợi thủy tinh:
|
Dòng sản phẩm đặc biệt |
Nó kiểm soát những gì trên dây chuyền vải thủy tinh |
Sai đầu phạm vi |
|
Điểm hóa mềm 80-110°C |
Lớp vật liệu đã đóng rắn sẽ phản ứng như thế nào khi nhiệt độ tăng cao — nhà kho nóng, container vào tháng 7 |
Dưới lớp băng và các lớp vết thương dính chặt vào nhau; phía trên đó, bàn tay trở nên cứng đờ và bị khô ráp. |
|
Độ nhớt 5000-7000 cps @180°C |
Keo nóng chảy thấm sâu vào các sợi vải trước khi đông cứng lại bao lâu? |
Một lớp mỏng bị chảy ra và làm bẩn mặt sau, còn lớp dày hơn thì làm khô các sợi tóc. |
|
Nhiệt độ ứng dụng: 150-180°C |
Khoảng thời gian mà dòng chảy và thời gian mở được cân bằng. |
Trên 180°C, độ bám dính giảm và xuất hiện mùi khó chịu; dưới 150°C, con lăn không còn hoạt động trơn tru nữa. |
|
Sự gắn kết (sức mạnh nội tại) |
Liệu lớp đó có chịu được tải trọng mà không bị dịch chuyển sang bất cứ thứ gì nó tiếp xúc hay không. |
Độ bám dính yếu thể hiện ở lượng keo còn sót lại trên bề mặt thiết bị sau khi băng dính được gỡ bỏ. |
Độ bám dính nhận được sự chú ý đặc biệt trong dòng sản phẩm này vì một lý do đơn giản: băng keo gia cường bằng sợi được sử dụng để buộc máy giặt, bó các kiện hàng và giữ khay đựng thiết bị gia dụng cố định, và mỗi công việc đó đều kết thúc bằng việc ai đó bóc băng keo ra mà không muốn để lại cặn cao su. Khả năng thấm ướt có thể đạt chuẩn và các chỉ số bóc tách trong phòng thí nghiệm rất tốt, nhưng loại băng keo có độ bám dính thấp vẫn gây ra những phàn nàn về cặn bám sau nhiều tháng sử dụng.
Mật độ mắt lưới quyết định trọng lượng lớp phủ, chứ không phải ngược lại.
Trọng lượng vải và kích thước mắt lưới quyết định lượng keo mà lớp nền hấp thụ trên mỗi mét vuông. Lưới mịn với các bó sợi dày đặc sẽ hút nhiều keo hơn lưới thưa, và cùng một cài đặt đầu đo sẽ không thể áp dụng cho cả hai. Trình tự thực hiện trên một lớp nền mới: đo trọng lượng vải, ước tính khả năng hấp thụ mà hình dạng lưới cho phép, sau đó đặt trọng lượng lớp phủ bằng lượng keo thấm vào cộng với một lớp màng liên kết trên bề mặt. Việc thay đổi số lượng mắt lưới giữa chừng trong quá trình sản xuất mà không điều chỉnh cài đặt keo là nguyên nhân khiến một nửa lô hàng bị khô cứng hoặc cứng như ván.
Các thiết lập đường dây đảm bảo an toàn cho cả hai bên tham gia giao dịch.
Quá trình nấu chảy keo là bước đầu tiên. Các loại keo này tan chảy ở nhiệt độ 160-180°C với thời gian làm nóng trước ít nhất 40 phút, và bể chứa không nên quá 85% dung tích để keo không bị giữ ở trạng thái nóng chảy lâu hơn mức cần thiết. Thời gian gia nhiệt kéo dài sẽ làm loãng polymer và giảm độ nhớt, điều này sẽ thể hiện rõ trên cuộn vải tiếp theo dưới dạng các đường vân – triệu chứng tương tự như khi sử dụng loại keo quá loãng, hoàn toàn do lịch trình nấu chảy gây ra.
Lịch bảo dưỡng — thay bộ lọc hàng ngày, làm nóng hàng tuần, hiệu chỉnh nhiệt độ hàng tháng — được ghi trong hướng dẫn vận hành vì bộ lọc bị tắc một phần sẽ làm thay đổi trọng lượng lớp phủ từ từ, từng cuộn một, theo hướng lớp nền cứng hơn. Không ai phát hiện ra điều này ở máy móc; thường thì khách hàng phàn nàn rằng băng keo không quấn được góc là lúc vấn đề được phát hiện.
Ba thiết lập còn lại đảm nhiệm phần còn lại:
- Trọng lượng lông— được đặt ra từ vải, sau đó được kiểm tra bằng tay. Một dải được phủ đúng cách sẽ uốn cong với tiếng kêu nhẹ của vải; một dải bị ngập sẽ bật trở lại phẳng với bề mặt bóng.
- Nhiệt độ lớp lót khi chuyển— Kính nguội hấp thụ nhiều keo hơn kính ấm. Làm nóng trước vải trong xưởng lạnh vào mùa đông giúp giảm hiện tượng đóng băng đột ngột khiến các đầu sợi bị khô.
- Tốc độ dây chuyền so với thời gian mở— Lớp phủ phải khớp với vải và đông cứng theo một nhịp điệu phù hợp. Các nhà máy sản xuất băng keo với các loại băng có thời gian mở ngắn trên dây chuyền tốc độ cao đã thảo luận sâu về sự đánh đổi này. dẫn hướng dây chuyền phủ tốc độ cao; lớp lót bằng sợi thủy tinh giúp tính toán chính xác hơn vì kiểu dệt nửa ướt không dễ nhận ra.
Những mô hình thất bại đáng để ghi nhớ
|
Triệu chứng trên các cuộn bánh đã hoàn thành |
Nguyên nhân có khả năng nhất |
Kiểm tra lần đầu |
|
Lớp bóc ra thành từng dải, keo bám trên băng dính chứ không phải trên bề mặt. |
Sợi khô — lớp phủ không bao giờ đi vào sợi dệt |
Nhiệt độ nóng chảy và mức chất lỏng trong bể; liệu độ nhớt có thay đổi sau thời gian dài tiếp xúc với nhiệt hay không. |
|
Dán các chấm keo lên mặt bên dễ tháo của cuộn giấy đã cuộn. |
Gạch ngang do xuyên thấu quá mức |
Trọng lượng lớp phủ, thay đổi mật độ lưới, keo bị giữ ở trạng thái nóng chảy quá lâu |
|
Lớp nền cứng, băng dính bị nứt ở các nếp gấp. |
Dệt chắc chắn |
Lớp phủ có trọng lượng vượt quá khả năng chịu tải của cấu trúc lưới. |
|
Keo dính còn sót lại trên thiết bị hoặc thùng carton |
Độ kết dính quá yếu so với tải trọng, hoặc loại không phù hợp. |
Hãy xác nhận rằng loại giấy này được thiết kế cho lớp nền bằng sợi thủy tinh, chứ không phải loại dành cho băng dính phim. |
|
Nâng mép sau khi buộc dây pallet |
Độ bám dính ban đầu không cân bằng với tốc độ phủ |
Tốc độ dây chuyền, áp suất con lăn tiếp xúc |
Bốn trong năm hàng bắt đầu bằng việc kiểm tra đường kẻ trước khi đổ lỗi cho keo, và thứ tự đó là có chủ ý — khiếu nại về lớp phủ sợi thủy tinh thường là do sự sai lệch cài đặt hơn là lỗi công thức.
Lấy mẫu một loại sản phẩm mới mà không làm mất thời gian sản xuất.
Trước khi tiến hành sản xuất hàng loạt, hãy yêu cầu mẫu vật liệu (mẫu khối là tiêu chuẩn, phí vận chuyển thường do người mua chịu) và kiểm tra danh sách mẫu trên một lớp phủ nhỏ:
- Nên có ba lô vải nếu có sẵn — mật độ mắt lưới khác nhau giữa các nhà cung cấp vải nhiều hơn so với những gì các nhà máy sản xuất băng keo thừa nhận.
- Phủ lớp vải ở nhiệt độ thấp, trung bình và cao trong khoảng 150-180°C; lưu ý điểm mà sợi vải được làm ướt hoàn toàn mà bề mặt không bị bóng.
- Cuộn thành một cuộn nhỏ, để ở nhiệt độ phòng trong 48 giờ, sau đó mở ra và kiểm tra xem có bị tắc nghẽn hoặc dính keo hay không.
- Buộc chặt hai thùng carton có trọng lượng, giữ ở nhiệt độ phòng trong 24 giờ và ở nơi ấm áp trong 24 giờ tiếp theo — nhà kho nóng là nơi mà sự liên kết yếu bộc lộ rõ.
- Bóc từ từ khỏi bề mặt kim loại và kiểm tra cả hai mặt xem có cặn bám hay không.
Mẫu vật liệu được gửi kèm theo MSDS và TDS. Một cửa hàng vẫn đang tranh cãi về... Chi phí được chia đều giữa keo nóng chảy và keo acrylic PSA Nên phủ cả hai loại hóa chất lên một loại vải thủy tinh riêng trước khi tin tưởng bất kỳ bảng tính nào, vì cấu trúc dệt hở sẽ hoạt động khác nhau dưới mỗi loại hóa chất và chính chất liệu vải, chứ không phải bảng dữ liệu, mới là yếu tố quyết định sự so sánh. Các dây chuyền sản xuất giấy kraft, PET hoặc nhôm bên cạnh thủy tinh đều gặp vấn đề tương tự. phạm vi keo dán băng keo dưới một mái nhà.
FAQ
Thông số kỹ thuật sẽ được hiểu khác đi khi dây chuyền phủ lớp đọc chúng. Ba câu hỏi mà người quản lý sản xuất của một nhà máy sản xuất băng keo thường đặt ra đầu tiên là:
Một loại keo dán có thể dùng được không? Cả vải dệt đơn và vải dệt chéo?
Thông thường là có, bằng cách thay đổi các thiết lập chứ không phải là trống. Kiểu dệt chéo tạo ra nhiều bề mặt sợi hơn và các túi nhỏ hơn, do đó độ xuyên thấu trên mỗi mét vuông khác nhau; việc lựa chọn cấp độ bắt đầu từ cùng một thông số kỹ thuật vải sợi thủy tinh và trọng lượng lớp phủ thay đổi theo mật độ mắt lưới.
Tại sao cuộn phim được tráng phủ đúng cách vẫn bị co lại?
Sức căng và quá trình cuộn băng đóng một phần nguyên nhân, nhưng băng dính có lớp nền bị mềm do cắt quá sâu cũng mất đi độ ổn định về kích thước, khiến cuộn băng không được vuông vắn. Hãy kiểm tra độ cứng của băng dính theo chiều rộng trước khi đổ lỗi cho máy cắt.
Điều nào gây hại nhiều hơn cho băng keo sợi – sợi khô hay kiểu dệt ngập nước?
Đối với bản thân sản phẩm, kiểu dệt bị ngập nước là tệ nhất — lớp nền cứng như bìa không thể bọc quanh góc, khiến băng keo không thể uốn cong theo các góc. Tuy nhiên, các sợi khô lại tệ hơn đối với lịch trình sản xuất ngày mai, vì lỗi bóc tách sẽ âm thầm lan đến tay khách hàng cuối cùng trong khi độ cứng bị mắc kẹt ở máy cắt, ngay trên dây chuyền sản xuất của bạn, trong khi bạn vẫn đang kiểm soát nó.
Với gần hai mươi năm kinh nghiệm sản xuất chất kết dính nóng chảy, các loại chất kết dính dạng khối nhạy áp được cung cấp cho các nhà sản xuất băng keo tại 23 tỉnh thành của Trung Quốc cùng với người mua trên khắp Đông Nam Á, Trung Đông và Nam Mỹ - đó là BoiLing. Các loại vật liệu nền như BOPP, vải, giấy kraft, PET, nhôm và sợi thủy tinh đều có sản phẩm trong dòng sản phẩm của họ, mẫu và bảng thông số kỹ thuật (TDS) được gửi đến trước khi có bất kỳ cam kết sản xuất nào, và công suất hàng năm đạt 25.000 tấn. Cuộc thảo luận về một loại vải cụ thể bắt đầu từ... trang liên hệ.
 Tư vấn
 Hệ thống Whatsapp
 Để lại tin nhắn
 hàng đầu